Projektdetails
| Feld | Detail |
|---|---|
| Projektstandort | Yuncheng, Provinz Shanxi, China |
| Konfiguration | 6× batchtyp horizontale Drehpyrolyseeinheiten (12TPD-Auslegungskapazität pro Einheit |
| Kombinierte Nennkapazität | 72 TPD (6 × 12 TPD, Auslegungswert) |
| Rohstoffe | Altreifen (ganz oder geschnitten) |
| Projektjahr | 2017 |
| Ursprünglicher Projektstatus | Geliefert und in Betrieb genommen in 2017 |
| Aktueller Betriebsstatus | Nicht unabhängig überprüft |
| Lieferant | Shangqiu Jinpeng Industrial Co., Ltd. |
Eröffnung
Der Unterschied zwischen einer Chargen-Anlage und einem Chargen-Betrieb liegt in der Organisation. Ein einzelner Reaktor ist eine eigenständige Maschine: laden, erhitzen, kühlen, entleeren. Sechs Reaktoren sind etwas anderes - ein Produktionssystem, bei dem das interessante Ingenieurwesen nicht in einer einzelnen Einheit liegt, sondern darin, wie die Einheiten um gemeinsame Versorgungsleitungen, einen gestuften Ladeschema und einen kontinuierlichen Zufluss an Rohmaterial angeordnet sind. Dieses Archivprojekt aus Yuncheng, Shanxi, dokumentiert diese Anordnung: eine 6 × 12 TPD Chargen-Anlage für Altreifen von 2017, mit einer kombinierten Nennkapazität von 72 TPD, gelegen in Zentral-Nord-China.
Projekt Hintergrund & Konfigurationslogik
Die Konfiguration wurde entwickelt, um einen kontinuierlichen Eingang ganzer Reifen in eine gleichmäßige Serie abgeschlossener Chargen umzuwandeln. Im 2017 war das Chargen-Modell die etablierte Produktionstechnologie, und sechs 12 TPD-Linien waren eine Möglichkeit, eine sinnvolle Anlagengröße zu erreichen, ohne das Chargen-Modell aufzugeben: das Laden ganzer Reifen hält die Rohstoffvorbereitung bescheiden, jede Linie wird von einem oder zwei Bedienern betrieben, und die Kapazität kann stufenweise erhöht werden, während der Eingang wächst. Da die sechs Einheiten einen Standort teilen, konnten die Unterstützungssysteme einmal für die kombinierte Last ausgelegt werden - Kühlwasser, Brennstoff- und Gasrückführung, Abgasbehandlung und Produktlagerung - statt sechsmal. Das ist die ökonomische Logik eines Multi-Unit-Chargen-Standorts.
Kerntechnologie & Produktionsanalyse
Sechs Reaktoren, eine Versorgungsspindel
Jede der sechs Linien ist ein Chargen-Drehrohrofen, der indirekt beheizt wird, sodass das Material nicht direkt mit der Flamme in Kontakt kommt, und unter einem inerten, anaeroben Atmosphärendruck bei leichtem Unterdruck betrieben wird - die Standard-Designbasis der PB (XY-8-P) Serie. Was die Anlage zu einem System und nicht nur zu einer Reihe von Maschinen macht, ist diese gemeinsame Verbindung. Kühlwasser zirkuliert in einem anlagenweiten Kreislauf; die Beheizungsanlage nutzt eine gemeinsame Brennstoffversorgung, ergänzt dort, wo die eingebauten Entwurfs- und Betriebsbedingungen es zulassen, durch nicht kondensierbares Gas, das aus dem Prozess zurückgeführt wird; und der Rauchgasstrom der gesamten Anlage wird zu einer gemeinsamen Aufbereitungsanlage geleitet. Die Dimensionierung dieser gemeinsamen Systeme für die kombinierte Last - und nicht für sechs gleichzeitige Spitzen - ist der Punkt, an dem eine Mehrfach-Chargenanlage ihre wirtschaftliche Effizienz erzielt.
Gestaffelte Beladung und die Chargenrotation
Jeder Reaktor folgt einem Chargen-Zyklus, der als Konstruktionsreferenz ungefähr 22 bis 24 Stunden umfasst: Laden, Vorheizen, Pyrolyse, Abkühlen und Entladen. Wenn sechs Reaktoren nach derselben Zeitsteuerung liefen, hätte die Anlage sechs gleichzeitige Spitzen jeder Art. Die Konfiguration staffelt die Linien jedoch so, dass zu jedem Zeitpunkt ein Reaktor geladen wird, zwei oder drei sich in der Pyrolysephase befinden, einer abkühlt und einer entladen wird. Gestaffeltes Laden hat drei Produktionseffekte: Es glättet die Nachfrage nach den gemeinsamen Versorgungseinrichtungen, es hält die Lade- und Entladecrew kontinuierlich beschäftigt, anstatt sie in Stößen arbeiten zu lassen, und es verteilt den Gas- und Dampfstrom über den Tag, sodass die nachgelagerte Behandlung eine gleichmäßigere Last sieht.
Zufluss und Takt der Rohstoffzufuhr
Ganze Reifen kommen auf die Anlage und werden vor der Aufbereitung in einem Lagerbereich gelagert. Das Lager ist keine Nebenanlage, sondern Teil der Produktionslogik: Da die sechs Reaktoren die Reifen im Wechsel verbrauchen, ist die Aufnahme eine kontinuierliche, standortweite Aktivität, während das Beladen weiterhin pro Charge erfolgt, und der Lagerbereich muss die Lieferungen gegen den täglichen Verbrauch des Standorts puffern. Vor dem Beladen werden die Reifen sortiert und, falls erforderlich, so zugeschnitten, dass sie zur Reaktoröffnung passen. Die Aufbereitung versorgt jeweils den Reaktor, der gerade in seinem Beladefenster ist, daher werden der Aufbereitungsbereich und der Beladeplan gemeinsam geplant - ein Punkt, auf den man achten sollte, da ein Missverhältnis zwischen der Aufnahmerate und dem Chargenverbrauch entweder die Rotation unterversorgt oder den Lagerbereich überfüllt.
Kondensation pro Linie, standortweite Produktbehandlung
Jeder Reaktor kondensiert seinen eigenen Dampfstrom, und die Produkte werden pro Charge gesammelt: Pyrolyseöl - ein Heizöl, kein Dieselkraftstoffprodukt, da zur Erreichung der Dieselspezifikation eine weitere Destillation, Hydrierung und Zertifizierungstests erforderlich wären - zusammen mit zurückgewonnenem kohlenstoffhaltigem Material und Stahldraht. Während die Rückgewinnung pro Linie erfolgt, werden Lagerung und Versand auf Standortebene organisiert. Für eine Anlage mit sechs Einheiten ist dies eine praktische Wahl: Öl aus mehreren abgeschlossenen Chargen kann in einem einzigen Lagertank zusammengeführt und in vollen Lasten versandt werden, während das zurückgewonnene kohlenstoffhaltige Material und der Draht an Sammelpunkten, die auf den kombinierten Durchsatz ausgelegt sind, angesammelt werden. Produktgrenzen sind Teil der Konfigurationslogik: Der Feststoffstrom ist zurückgewonnenes kohlenstoffhaltiges Material, kein kommerziell einwandfreier Ruß, es sei denn, er wird tiefgehend verarbeitet und getestet.
Gasrückführung und die gemeinsame Rauchgasbehandlungsanlage
Nicht kondensierbares Gas aus dem Prozess kann in das Heizungssystem zurückgeführt werden, sofern dies durch die installierten Konstruktions- und Betriebsbedingungen zulässig ist, wodurch der Bedarf der Anlage an zugekauftem Brennstoff reduziert wird. Die Abgase der kombinierten Anlage werden nach dem installierten Behandlungssystem - einem Sprühturm mit Alkalilösung und einem Adsorptionsturm zur Entschwefelung und Staubentfernung - behandelt, das unter ordnungsgemäßen Betriebsbedingungen entsprechend den geltenden lokalen Emissionsanforderungen ausgelegt ist. Der gestaffelte Ladeplan unterstützt dieses Design: Indem die sechs Reaktoren ihre Pyrolysephasen nicht gleichzeitig abschließen, wird der Gasstrom stabiler gehalten, sodass die Behandlungstrasse nicht für sechs gleichzeitige Spitzen dimensioniert werden muss.
Betriebs- und Wartungsflexibilität
Da die sechs Linien unabhängige Chargen-Einheiten sind, kann die Anlage einen Reaktor für Wartung oder Inspektion außer Betrieb nehmen, während die verbleibenden Linien weiterlaufen - ein Vorteil einer Multi-Unit-Chargen-Konfiguration gegenüber einer großen Einheit und ein Grund dafür, dass Chargen-Anlagen durch Hinzufügen von Linien wachsen. Das Arbeitsmodell folgt der Rotation: ein oder zwei Bediener pro Anlage, wobei die Standortmannschaft um die Lade-, Entlade- und Überwachungsfenster organisiert ist, die durch den gestaffelten Zeitplan entstehen. Diese 2017-Installation ist ein frühes Beispiel für diese Multi-Unit-Organisation, und dieselbe Logik - gemeinsame Versorgungsanlagen, gestaffeltes Laden, kontinuierlicher Rohstofffluss - erscheint erneut in den größeren Chargen-Anlagen, die folgten.
Foto 1
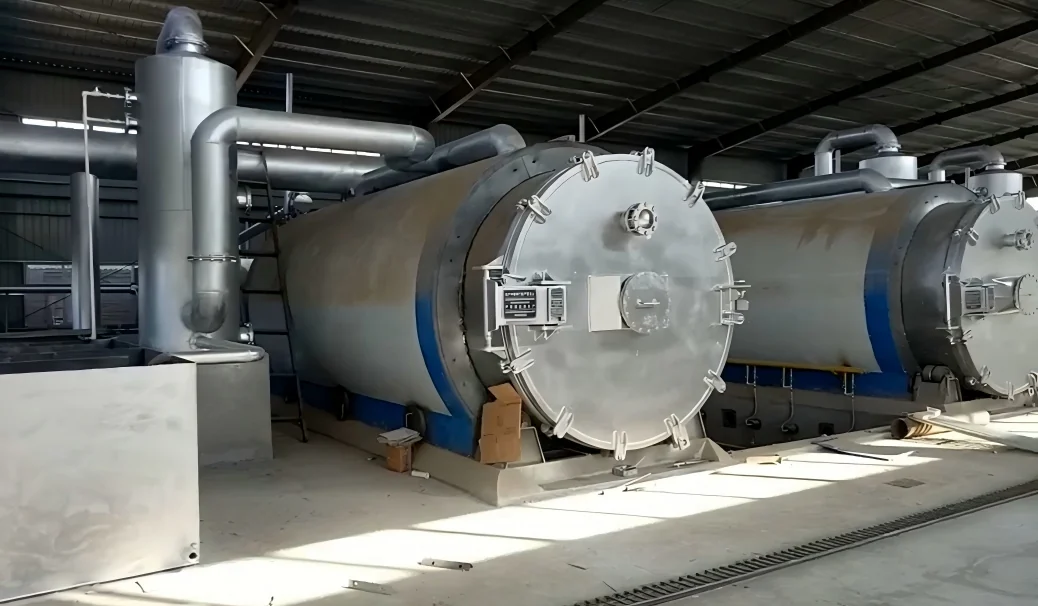
Gesamtansicht der sechs Einheiten umfassenden Chargen-Altreifen-Pyrolyseanlage in Yuncheng, Shanxi, die die Anordnung der Reaktorlinien und die gemeinsamen Versorgungsanlagen zeigt. Foto aufgenommen während der Installation und Inbetriebnahme in 2017.
Foto 2
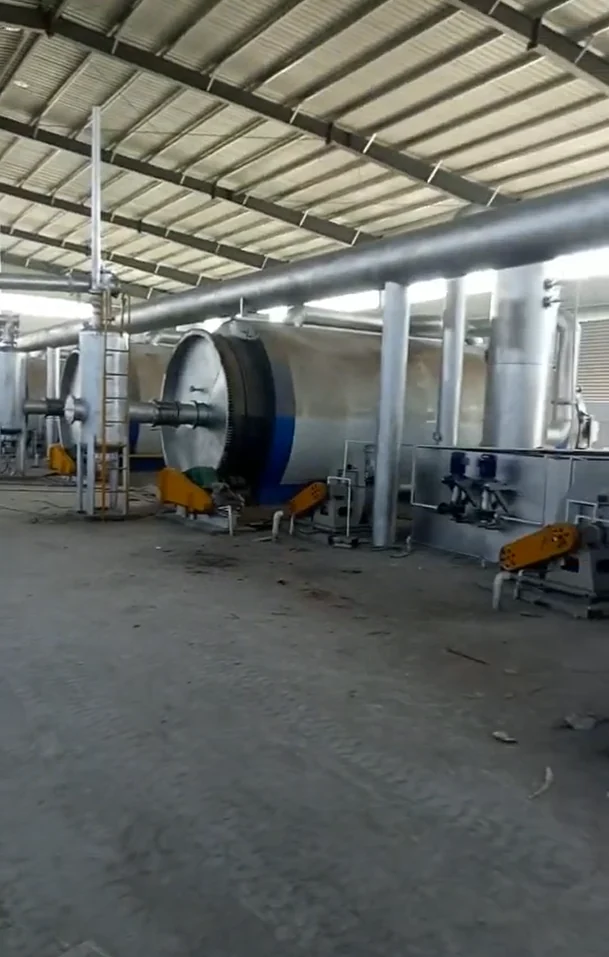
Prozessdetail der Yuncheng-Anlage - der Bereich für Reifenaufbereitung und -ladung, der den gestaffelten Ladeplan der sechs Reaktoren speist. Foto aufgenommen während der Installation und Inbetriebnahme in 2017.
Projektspezifikationen
| Artikel | Projektspezifikation |
|---|---|
| Standort | Yuncheng, Provinz Shanxi, China |
| Projektjahr | 2017 |
| Status | Archivprojekt - geliefert und in Betrieb genommen in 2017; aktueller Betriebsstatus nicht unabhängig überprüft |
| Rohstoffe | Altreifen (ganz oder geschnitten) |
| System | PB (XY-8-P) Serie Chargen-Typ horizontales Rotations-Pyrolysegerät |
| Anzahl der Einheiten | 6 |
| Kapazität pro Einheit | 12 TPD (Auslegung) |
| Kombinierte Auslegungskapazität | 72 TPD (Entwurf) |
| Produktionsmodell | Charge, mit gestaffelter Beschickung über sechs Linien |
| Haupt zurückgewonnene Ströme | Pyrolyseöl (Heizoil), zurückgewonnenes kohlenstoffhaltiges Material, Stahldraht; nicht kondensierbares Gas kann an das Heizungssystem zurückgeführt werden, sofern die installierte Auslegung und Betriebsbedingungen dies zulassen |
| Lieferant | Shangqiu Jinpeng Industrial Co., Ltd. |
Was das Projekt demonstriert
Dieses Archivprojekt zeigt, dass eine Mehrgeräte-Chargenanlage als ein Produktionssystem organisiert ist, nicht als Reihe unabhängiger Maschinen. Der Wert der Aufzeichnung ist konkret: gemeinsame Versorgungsleitungen, dimensioniert für die kombinierte Last, ein gestaffelter Beschickungsplan, der die Spitzen abmildert, die jede Charge erzeugt, und ein Rohstofffluss, der auf den Verbrauchsrhythmus der Anlage abgestimmt ist. Für Betreiber, die über ein oder zwei Einheiten hinaus wachsen wollen, sind die Punkte, auf die zu achten ist, dieselben, die diese Konfiguration lösen musste: ob Kühlwasser und die Aufbereitungsanlage für den kombinierten Strom ausgelegt sind, ob die Rotation das Personal und die Versorgungen gleichmäßig auslastet, und ob die Lagerkapazität dem Aufnahme-Rhythmus entspricht. Für Prüfer zeigt das Archiv das Muster, auf dem später größere Chargenanlagen aufbauen: Skalierung wird durch gute Organisation der Chargeneinheiten erreicht, nicht durch Aufgabe des Chargenmodells.
Über Jinpeng
Shangqiu Jinpeng Industrial Co., Ltd. entwirft und fertigt Chargen-, halbkontinuierliche und kontinuierliche Pyrolyseanlagen, Öldestillationssysteme und unterstützende Ausrüstung für Altreifen, Kunststoffabfälle, Ölschlamm, gummibasierte Materialien und andere geeignete kohlenstoffreiche Rohstoffe. Die Projektkonfiguration wird um Materialeigenschaften, Produktionsziele, Standortbedingungen und geltende lokale Anforderungen entwickelt. Für Projektbesprechungen besuchen Sie www.pyrolysis-machine.com.
Haftungsausschluss
Alle Kapazitäten in diesem Artikel sind Entwurfswerte. Der tatsächliche Durchsatz hängt von den Eigenschaften des Rohmaterials und den Betriebsbedingungen ab; die zurückgewonnenen Ausbeuten und Produkteigenschaften müssen durch Tests des spezifischen Rohmaterials ermittelt werden; Energieverbrauch und Emissionsleistung hängen von den installierten Hilfssystemen und vom tatsächlichen Betrieb ab; und das endgültige Design muss den geltenden lokalen Vorschriften entsprechen.
Archivhinweis: Diese Rückschau basiert auf den Projektunterlagen und Fotografien von Jinpeng aus der ursprünglichen Liefer- und Inbetriebnahmephase. Sie beschreibt die dokumentierte Projektkonfiguration und stellt keine Überprüfung des aktuellen Betriebszustands der Anlage dar.