Детали проекта
| Поле | Детали |
|---|---|
| Местоположение проекта | Юнчэн, провинция Шаньси, Китай |
| Конфигурация | 6 × пакетные горизонтальные роторные пиролизные установки (12 проектная мощность TPD на одну установку) |
| Совокупная проектная мощность | 72 TPD (6 × 12 TPD, проектная ценность) |
| Сырье | Отработанные шины (целые или нарезанные) |
| Год проекта | 2017 |
| Исходное состояние проекта | Поставлено и введено в эксплуатацию в 2017 |
| Текущее состояние эксплуатации | Не проверено независимо |
| Поставщик | Shangqiu Jinpeng Industrial Co., Ltd. |
Открытие
Разница между партиями завода и пакетной операцией заключается в организации. Один реактор - это автономная машина: загрузите его, нагрейте, охладите, опустошите. Шесть реакторов - это нечто иное - производственная система, в которой интересная инженерия заключается не в отдельном устройстве, а в том, как устройства располагаются вокруг общих коммунальных систем, поэтапного графика загрузки и постоянного потока сырья. Этот архивный проект из Юнчэн, Шаньси, документирует эту организацию: 6 × 12 Установка по переработке отходов шин TPD 2017, с суммарной проектной мощностью 72 TPD, расположена в центрально-северной части Китая.
Предыстория проекта и логика конфигурации
Эта конфигурация была разработана для преобразования непрерывного поступления цельных шин в стабильную серию завершенных партий. В 2017модель партии была установленной производственной технологией, и шесть 12линий производительностью TPD были способом достижения значимого масштаба на площадке, не покидая модели партии: загрузка цельных шин сохраняет подготовку сырья умеренной, каждая линия работает с одним или двумя операторами, и мощность может вводиться поэтапно по мере увеличения потока. Поскольку шесть единиц находятся на одной площадке, вспомогательные системы могли быть спроектированы один раз для совокупной нагрузки - охлаждающая вода, топливо и возврат газа, очистка дымовых газов и хранение продукции - вместо того чтобы проектировать их шесть раз. Это экономическая логика многоблочной партии на площадке.
Основная технология и анализ производства
Шесть реакторов, один коммуникационный каркас
Каждая из шести линий представляет собой горизонтальный ротационный реактор пакетного типа, нагреваемый косвенно, так что материал не контактирует непосредственно с пламенем, работающий при низком давлении в инертной, анаэробной атмосфере с небольшим отрицательным давлением - стандартная проектная основа серии PB (XY-P).8То, что делает объект системой, а не рядом машин, - это общий «каркас». Охлаждающая вода циркулирует по общему контуру объекта; схема нагрева использует общий источник топлива, дополненный там, где это допускают проектные и эксплуатационные условия, неконденсируемым газом, возвращаемым из процесса; а поток дымовых газов всего объекта направляется на общую линию очистки. Размеры этих общих систем рассчитываются на совокупную нагрузку - а не на шесть совпадающих пиков - вот где многоагрегатная пакетная площадка обеспечивает свою экономичность.
Пошаговая загрузка и ротация пакетов
Каждый реактор работает по циклу партии, продолжительность которого примерно составляет 22 до 24 часов согласно проектным данным: загрузка, предварительный нагрев, пиролиз, охлаждение и разгрузка. Если бы шесть реакторов работали по одному и тому же графику, на площадке наблюдалось бы шесть одновременных пиков каждого вида. Вместо этого конфигурация организует очередность линий так, что в любой момент один реактор загружается, два или три находятся в фазе пиролиза, один остывает, а один разгружается. Поэтапная загрузка оказывает три производственных эффекта: она сглаживает нагрузку на общие коммунальные системы, обеспечивает постоянную занятость персонала при загрузке и разгрузке вместо работы всплесками и распределяет поток газа и паров в течение дня, чтобы последующая обработка получала более стабильную нагрузку.
Поток сырья и ритм подачи
Цельные шины поступают на объект и хранятся на складе перед подготовкой. Склад не является отдельным объектом, а частью производственной логики: поскольку шесть реакторов используют шины поочередно, приемка является непрерывной деятельностью на уровне всего объекта, тогда как загрузка остается посерийной, и склад должен буферизовать поставки в соответствии с ежедневным потреблением объекта. Перед загрузкой шины сортируются и, при необходимости, разрезаются в соответствии с отверстием реактора. Подготовка обслуживает тот реактор, который находится в окне загрузки, поэтому зона подготовки и график загрузки планируются вместе - на это стоит обратить внимание, так как несоответствие ритма приема и посерийного потребления либо лишает ротацию шин, либо переполняет склад.
Конденсация по линиям, обработка продукта на уровне объекта
Каждый реактор конденсирует собственный паровой поток, а продукты собираются по каждой партии: пиролизное масло - топочный мазут, а не дизельный продукт, поскольку для достижения дизельной спецификации потребовалась бы дополнительная дистилляция, гидрообработка и сертификационные испытания - вместе с извлечённым углеродосодержащим материалом и стальной проволокой. Хотя восстановление проводится по каждой линии, хранение и отгрузка организованы на уровне площадки. Для завода с шестью установками это практичный выбор: масло из нескольких завершённых партий можно объединить в один накопительный резервуар и отгрузить полными грузами, в то время как извлечённый углеродосодержащий материал и проволока накапливаются в точках сбора, рассчитанных на суммарную пропускную способность. Границы продуктов являются частью логики конфигурации: твёрдый поток - это извлечённый углеродосодержащий материал, а не углеродная сажа коммерческого класса, если она не пройдёт глубокую обработку и тестирование.
Возврат газа и совместная установка очистки дымовых газов
Неконденсируемый газ из процесса может возвращаться в систему нагрева, где это позволяют установленные проектные и эксплуатационные условия, что снижает потребность объекта в приобретенном топливе. Дымовые газы с объединенного объекта обрабатываются после установленной системы очистки - распылительной башни с щелочным раствором и адсорбционной башни для десульфуризации и удаления пыли - разработанной для соответствия применимым местным требованиям по выбросам при правильных эксплуатационных условиях. Поэтапный график загрузки поддерживает эту конструкцию: удерживая шесть реакторов от завершения их фаз пиролиза одновременно, он поддерживает более стабильный газовый поток, поэтому установка очистки не должна быть рассчитана на шесть одновременных пиков.
Гибкость эксплуатации и обслуживания
Поскольку шесть линий являются независимыми пакетными блоками, участок может вывести один реактор из строя для технического обслуживания или инспекции, пока остальные линии продолжают работать - это преимущество многоблоковой пакетной конфигурации перед одним крупным блоком и причина, по которой пакетные площадки расширяются за счёт добавления линий. Рабочая модель следует ротации: один или два оператора на завод, а бригада на площадке организована вокруг окон погрузки, разгрузки и мониторинга, создаваемых поэтапным графиком. Эта установка 2017 - ранняя запись этой многоблоковой организации, и та же логика - общие утилиты, поэтапная загрузка, непрерывный поток сырья - появилась и на более крупных пакетных площадках, появившихся после.
Фото 1
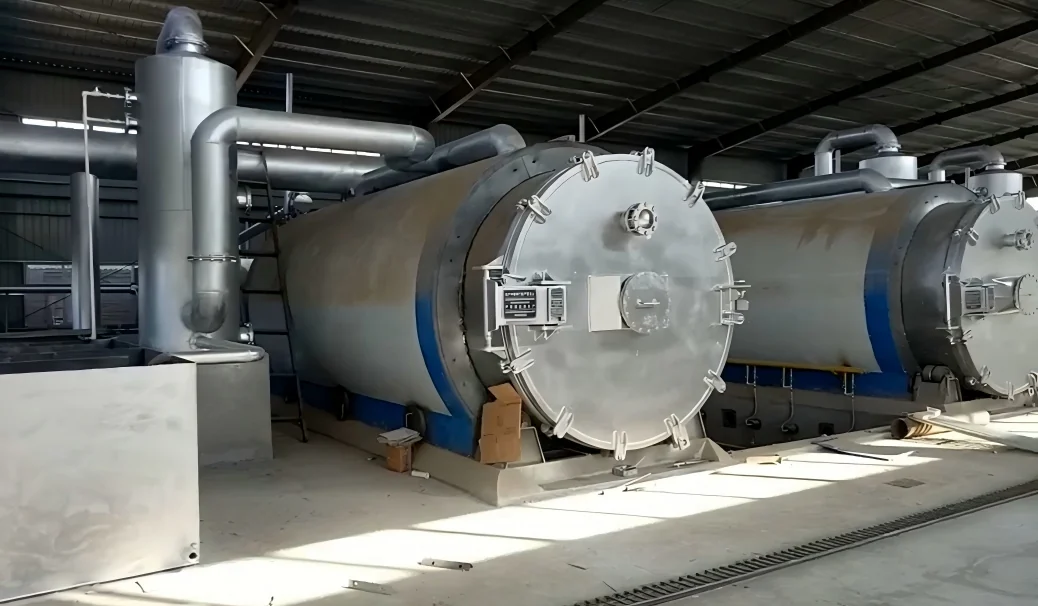
Общий обзор шестиблокового завода по пиролизу отходных шин в Юньчэне, провинция Шаньси, показывающий расположение реакторных линий и общих коммуникаций на площадке. Фото сделано во время установки и ввода в эксплуатацию в 2017.
Фото 2
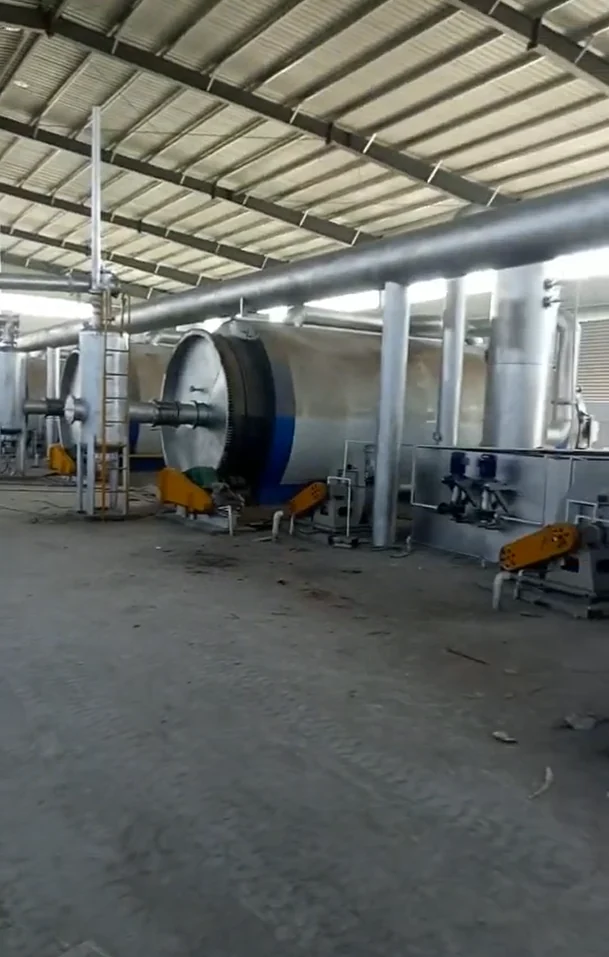
Детали процесса на заводе в Юньчэне - зоне подготовки и загрузки шин, обеспечивающей поэтапный график загрузки шести реакторов. Фото сделано во время установки и ввода в эксплуатацию в 2017.
Технические характеристики проекта
| Элемент | Техническая спецификация проекта |
|---|---|
| Местоположение | Юнчэн, провинция Шаньси, Китай |
| Год проекта | 2017 |
| Статус | проект Archive - доставлен и введён в эксплуатацию в 2017; текущее рабочее состояние независимо не подтверждено |
| Сырье | Отработанные шины (целые или нарезанные) |
| Система | Серия PB (XY-8-P) горизонтальные вращающиеся пиролизные установки пакетного типа |
| Количество единиц | 6 |
| Мощность на единицу | 12 TPD (проектная мощность) |
| Суммарная проектная мощность | 72 TPD (дизайн) |
| Модель производства | Пакетная, с поэтапной загрузкой по шести линиям |
| Основные извлекаемые потоки | Пиролизное масло (топочный мазут), извлеченные углеродистые материалы, стальная проволока; неконденсируемый газ может быть возвращен в систему нагрева при условии, что установленные проектные и эксплуатационные параметры это позволяют |
| Поставщик | Shangqiu Jinpeng Industrial Co., Ltd. |
Что демонстрирует проект
Этот архивный проект демонстрирует, что многоюнитовый пакетный объект организован как производственная система, а не как ряд независимых машин. Ценность записи конкретна: общие коммунальные услуги рассчитаны на совокупную нагрузку, поэтапное расписание загрузки сглаживает пики, создаваемые каждой партией, и поток сырья планируется в соответствии с ритмом потребления на объекте. Для операторов, планирующих расширение более чем на одну-две установки, точки наблюдения те же, которые эта конфигурация должна была решить: соответствуют ли охлаждающая вода и обработка рассчитанному комбинированному потоку, равномерно ли загружаются персонал и коммунальные службы при ротации, и соответствует ли емкость склада ритму поступления. Для оценщиков архив демонстрирует схему, на которой строятся более крупные пакетные объекты в будущем: масштаб достигается за счет правильной организации пакетных установок, а не за счет отказа от пакетной модели.
О Jinpeng
Shangqiu Jinpeng Industrial Co., Ltd. разрабатывает и производит периодические, полунепрерывные и непрерывные пиролизные установки, системы дистилляции масла и вспомогательное оборудование для утилизации шин, пластиковых отходов, нефтяных шламов, материалов на основе резины и других подходящих углеродосодержащих сырьевых материалов. Конфигурация проекта разрабатывается с учетом характеристик материалов, производственных целей, условий объекта и применимых местных требований. Для обсуждения проектов посетите www.pyrolysis-machine.com.
Отказ от ответственности
Все мощности, указанные в этой статье, являются проектными значениями. Фактическая производительность зависит от характеристик сырья и условий эксплуатации; выходы продуктов и их свойства должны определяться путем испытаний конкретного сырья; потребление энергии и экологические показатели зависят от установленных вспомогательных систем и фактической эксплуатации; окончательный проект должен соответствовать применимым местным нормативам.
Примечание архива: Этот ретроспективный обзор основан на проектных записях Jinpeng и фотографиях из периода первоначальной поставки и ввода в эксплуатацию. Он описывает задокументированную конфигурацию проекта и не является подтверждением текущего состояния работы завода.