Cztery linie wsadowe, każda o projektowanej wydajności 12 TPD, skonfigurowane wokół powiatowego obszaru zbiórki opon - z przesuniętymi cyklami, które określają rytm pracy i obsady zakładu.
Szczegóły Projektu
- Lokalizacja Projektu
- Chibi, Hubei, Chiny
- Konfiguracja
- 4 × XY-8-P/PB bateryjne poziome reaktory pirolizy wielkogabarytowej (Φ2800×8800 klasa reaktora)
- Łączna Projektowana Wydajność
- 48 TPD (4 jednostki × 12 TPD projekt)
- Surowiec
- Odpady oponowe (całe lub pocięte)
- Rok Projektu
- 2018
- Pierwotny Stan Projektu
- Dostarczono i oddano do eksploatacji w 2018
- Aktualny Stan Operacyjny
- Niezweryfikowany niezależnie
- Dostawca
- Shangqiu Jinpeng Industrial Co., Ltd. (marka PYROJIN)
Otwarcie
Chibi jest miastem na poziomie powiatu, a jego problem z odpadami opon jest na skalę powiatu: ograniczony, powoli odnawialny strumień opon samochodowych i ciężarowych zbieranych z lokalnych dróg, warsztatów naprawczych i małych zbieraczy, a nie gęsty przemysłowy przepływ generowany przez duże centrum miejskie. Czterounitowa wsadowa instalacja pirolizy to konfiguracja, która naturalnie pasuje do tej skali. Przy łącznej projektowanej wydajności 48 TPD jest wystarczająco duża, aby przejąć regularną ilość opon z powiatu w jednym rytmie przetwarzania, a jednocześnie na tyle mała, że przyjmowanie, magazynowanie i obsada pozostają w zasięgu skromnej operacji. Naprawdę interesującym problemem projektowym na tym poziomie nie jest sam reaktor, ale rytm pracy: w jaki sposób cztery linie wsadowe, każda realizująca cykl trwający około dnia, są harmonogramowane, zasilane i obsadzane, aby zakład funkcjonował jako jedna instalacja, a nie cztery niezależne maszyny.
Tło projektu i logika konfiguracji
Konfiguracja została zaprojektowana w oparciu o charakterystyki zlewni na poziomie powiatu. Dostawy zużytych opon na tym poziomie pojawiają się nieregularnie - intensywne tygodnie po szczytach obsługi pojazdów, spokojniejsze tygodnie pomiędzy nimi - a zakład partiowy lepiej toleruje tę zmienność niż proces, który musi być zasilany ciągłe, aby utrzymać punkt projektowy. Cztery linie o 12 zdolności projektowej TPD dają zakładowi praktyczny kompromis: przy niskim dopływie jedna lub dwie linie mogą obsłużyć tygodniową ilość, podczas gdy pozostałe pozostają w gotowości; w szczytach sezonowych wszystkie cztery mogą pracować. 12TPD linia (klasa reaktora Φ2800×8800) jest średniej wielkości jednostką partiową Jinpeng, zaprojektowaną do całych lub pociętych opon i obsługiwaną w przybliżeniu 22-24godzinny cykl. Ponieważ wszystkie cztery linie korzystają z tej samej klasy reaktora, części zamienne, nawyki operacyjne i szkolenia operatorów są wspólne dla całego zakładu. Wskazówki dotyczące instalacji i szkolenia operatorów były częścią zakresu dostawy, a układ został tak zaplanowany, aby cztery linie mogły wspólnie korzystać z obszarów procesowych, pozostając jednocześnie indywidualnie serwisowalne.
Technologia rdzenia i analiza produkcji
Dopasowanie do zlewni na poziomie powiatu
Hrabstwo nie wytwarza wystarczającej ilości opon, aby uzasadnić ciągłą fabrykę, której ekonomika opiera się na stabilnym, dużym wolumenie surowca. Cztery linie wsadowe o łącznej projektowej zdolności 48TPD odpowiadają ograniczonemu wytwarzaniu odpadów na poziomie hrabstwa, pozostawiając jednocześnie miejsce na rozwój: fabryki wsadowe tej klasy mogą być łączone szeregowo, a dalsze linie mogą być dodawane na tej samej lokalizacji w miarę wzrostu przyjęcia surowca. Praktyczne pytanie dla operatora nie dotyczy szczytowej przepustowości, lecz tego, czy miejsce może wyrównać szczyty przyjęcia surowca - dlatego pojemność magazynowania i przygotowania opon ma takie samo znaczenie jak liczba reaktorów.
Cykl przesuwany: rytm czteroliniowej lokalizacji
Każda linia XY-8-P/PB odbywa cykl wsadowy trwający około 22-24 godzin: załadunek około dwóch godzin, wstępne podgrzewanie około czterech, główna faza pirolizy około dziesięciu, chłodzenie cztery do sześciu, a rozładunek około dwóch. Jeśli wszystkie cztery linie rozpoczęłyby pracę jednocześnie, obiekt przechodziłby na przemian między bezczynnością a szaleństwem. Logika projektowania miejsca z wieloma liniami wsadowymi jest oszałamiająca: przy przesuniętych czasach rozpoczęcia, w każdej godzinie jedna linia jest w fazie załadunku lub rozładunku, podczas gdy pozostałe są w pirolizie lub chłodzeniu. To rozkłada ciężkie manualne etapy na cały dzień, utrzymuje przepływ produktu w bardziej równomiernym tempie i pozwala współdzielonym usługom - wodzie chłodzącej, obsłudze gazu, energii - odczuwać bardziej równomierne obciążenie.
Ładowanie i przygotowanie surowca
Ponieważ okno ładowania wynosi tylko około dwóch godzin na linię, przygotowany surowiec musi czekać, gdy reaktor stanie się dostępny. Całe opony pasażerskie można ładować bezpośrednio; większe lub nadmiernie duże opony zyskują na pocięciu, aby dopasować je do otworu reaktora i efektywniej zapakować. Każda linia wraca do stanu ładowania mniej więcej raz dziennie, co ustala tempo przygotowań: cięcie i przygotowanie mogą przebiegać równomiernie między cyklami zamiast w pośpiechu, o ile obszar przygotowawczy jest dostosowany do przynajmniej jednej pełnej partii do przodu.
Struktura załogi i zmiana na cztery linie
Zakłady wsadowe tej klasy zaprojektowane są dla jednego do dwóch operatorów na linię, ale cztery linie nie wymagają czterech oddzielnych załóg, ponieważ fazy cyklu wymagają różnej uwagi. Podczas podgrzewania wstępnego i stabilnej fazy pirolizy główne zadania operatora to monitorowanie temperatury, ciśnienia i warunku mikro-ujemnego ciśnienia; ładowanie i rozładowywanie to okna pracy manualnej. Przy przesuniętych cyklach mały zespół może skupić się na linii, która się ładuje lub rozładowuje, jednocześnie obserwując pozostałe. Jest to model zatrudnienia, który sprawia, że wsadowa praca na czterech liniach jest praktyczna na skalę powiatową: garstka wykwalifikowanych operatorów może zarządzać całym zakładem, gdy harmonogram jest zaprojektowany wokół nich.
Piroliza, kondensacja i obsługa gazów
Reaktory są podgrzewane pośrednio - materiał nie ma kontaktu z płomieniem - i działają pod niskim ciśnieniem, w warunkach obojętnych, beztlenowych, przy czym system utrzymuje mikroujemne ciśnienie w celu zatrzymania gazu procesowego. Powłoka reaktora obraca się powoli (0.4 obr./min), aby eksponować świeży materiał i umożliwić równomierny transfer ciepła. Opary wychodzące z reaktora przechodzą do systemu kondensacji; głównym produktem ciekłym jest olej pirolityczny, zbierany i magazynowany jako olej opałowy. Nie jest to olej napędowy: osiągnięcie paliwa klasy diesel wymaga dalszej destylacji, uwodornienia i testów certyfikacyjnych. Gazy niekondensujące się w procesie mogą być zwracane do systemu grzewczego, gdy projekt i warunki eksploatacji na to pozwalają. Spaliny ze strony grzewczej przechodzą przez wieżę natryskową z alkalicznym roztworem i wieżę adsorpcyjną do odsiarczania i odpylenia - linia obróbki zaprojektowana tak, aby spełniać obowiązujące lokalne wymagania emisji przy odpowiednich warunkach eksploatacyjnych.
Strumienie wyjściowe i logistyka na poziomie zakładu
Linia wsadowa do przetwarzania opon daje trzy produkty fizyczne oraz strumień gazu: olej pirolityczny, odzyskany materiał węglowy i drut stalowy. Na poziomie lokalnym, pytanie logistyczne dotyczy tego, dokąd trafia każdy strumień. Olej jest przechowywany w zbiornikach i wysyłany do odbiorców oleju opałowego; drut stalowy opuszcza zakład jako złom; odzyskany materiał węglowy gromadzi się luzem i musi być zarządzany jako produkt lub półprodukt z własnymi wymaganiami dotyczącymi obsługi i testów - nie jest to węgiel sadzowy klasy handlowej, chyba że zostanie głęboko przetworzony i przetestowany. Wydajność różni się w zależności od rodzaju i stanu opon, dlatego planowanie magazynowania i wysyłki powinno być oparte na zakresach, a nie stałych liczbach.
Zdjęcie 1
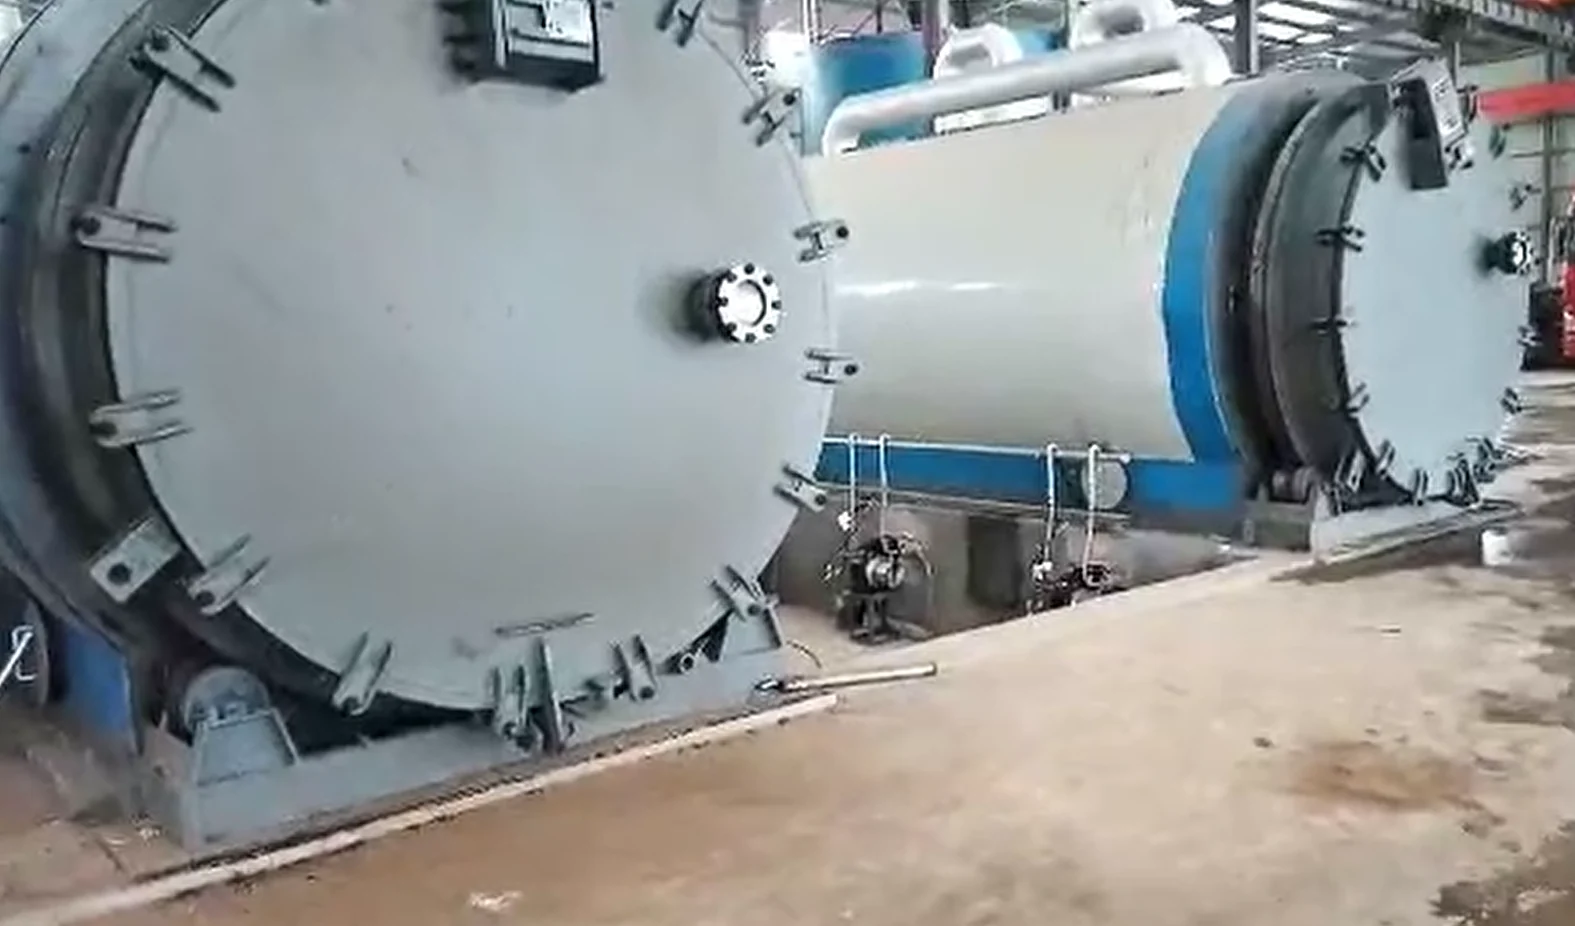
Ogólny widok czterounitowej wsadowej fabryki pirolizy opon w Chibi, Hubei, pokazujący linie reaktorów i wspólne obszary procesowe. Zdjęcie wykonano podczas instalacji i uruchamiania w 2018.
Zdjęcie 2
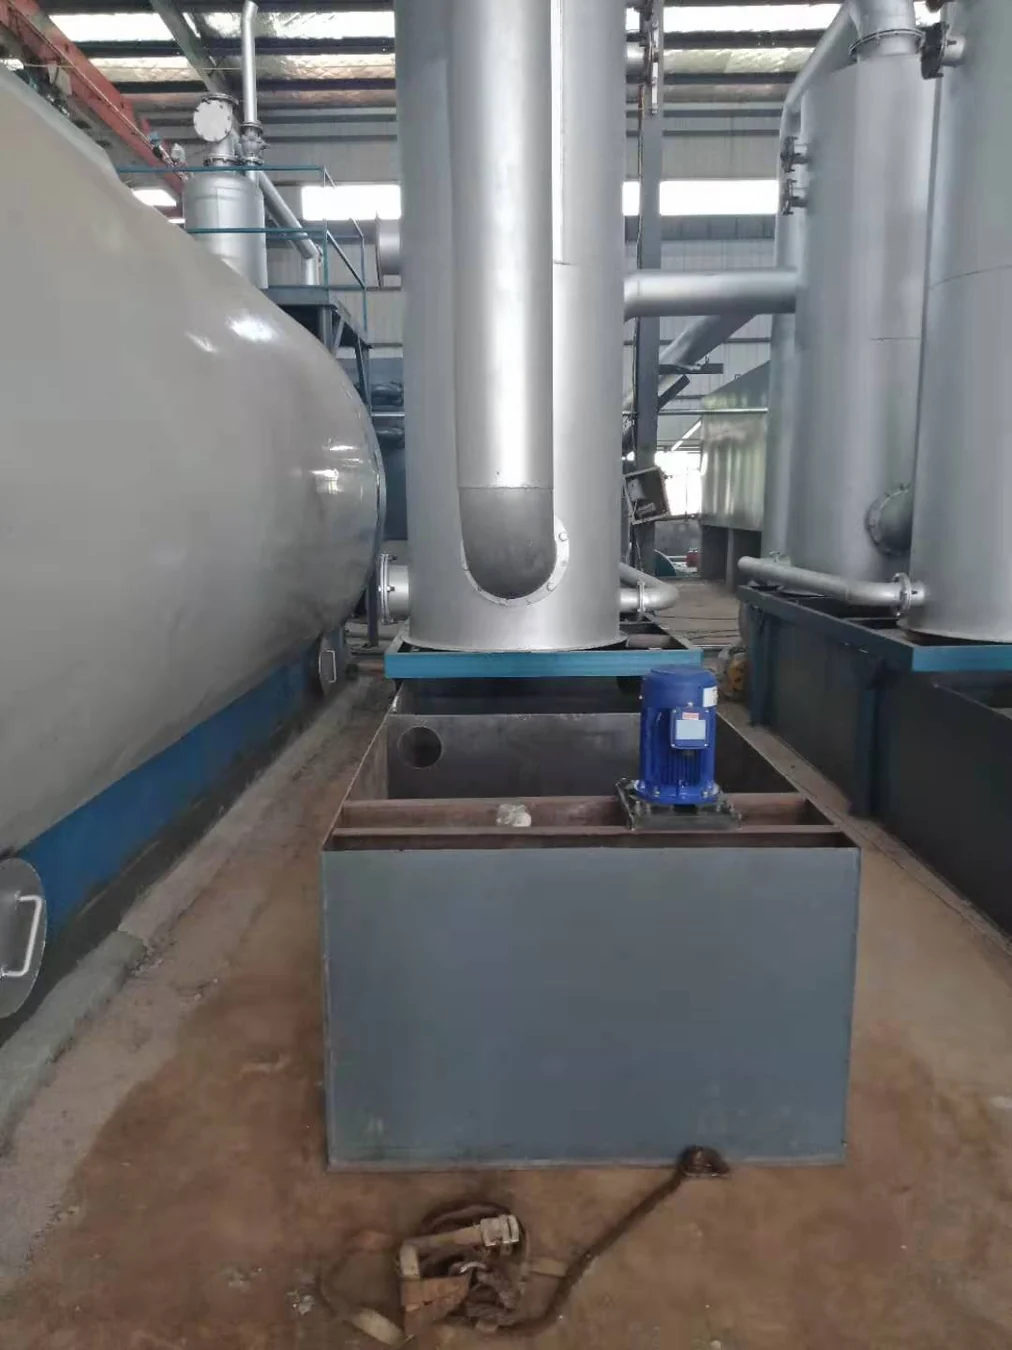
Szczegóły procesu na terenie zakładu w Chibi, pokazujące obszar przygotowania i załadunku surowca do jednej linii reaktorów. Zdjęcie wykonano podczas instalacji i uruchamiania w 2018.
Specyfikacja projektu
| Element | Specyfikacja projektu |
|---|---|
| Lokalizacja | Chibi, Hubei, Chiny |
| Rok projektu | 2018 |
| Status | Projekt archiwalny - dostarczony i uruchomiony w 2018 |
| Surowiec | Odpady oponowe (całe lub pocięte) |
| System | Wsadowa piroliza (klasa XY-8-P/PB) |
| Liczba jednostek | 4 |
| Moc jednostki | 12 TPD (projektowana) |
| Łączna moc projektowa | 48 TPD |
| Model produkcji | Zsynchronizowane cykle partii na czterech liniach |
| Główne odzyskane strumienie | Olej pirolityczny (olej opałowy), odzyskany materiał węglowy, drut stalowy; gazy niekondensujące mogą być zwracane do ogrzewania tam, gdzie pozwalają na to zainstalowane warunki projektowe i eksploatacyjne |
| Dostawca | Shangqiu Jinpeng Industrial Co., Ltd. |
Co projekt demonstruje
Ten projekt pokazuje, na czym naprawdę polega obiekt czteroliniowy działający na poziomie powiatu: na harmonogramie pracy, a nie liczbie reaktorów. Cztery jednostki tej samej klasy, zsynchronizowane w przybliżeniu 24-godzinnych cyklach, dają niewielkiej załodze łatwy do zarządzania codzienny rytm załadunku, monitorowania i rozładunku oraz zapewniają obiektowi tolerancję na nieregularne dostawy surowca. Dla podobnego klienta oceniającego średniej skali zakład pirolizy opon, punkty do zbadania to planowanie przyjęcia i składowania dla ograniczonego obszaru zaopatrzenia, okna załadunku i rozładunku oraz sposób ich obsadzenia, a także ile linii można prowadzić ekonomicznie przy przewidywanym poziomie przyjęcia. Wartość tego wpisu archiwalnego polega na tym, że służy jako odniesienie dla tej logiki rozmiarowania i harmonogramowania.
O Jinpeng
Shangqiu Jinpeng Industrial Co., Ltd. projektuje i produkuje partie, półciągłe i ciągłe zakłady pirolizy, systemy destylacji oleju oraz sprzęt wspomagający dla odpadów opon, odpadów plastikowych, szlamów olejowych, materiałów pochodzenia gumowego oraz innych odpowiednich surowców bogatych w węgiel. Konfiguracja projektu jest opracowywana w oparciu o charakterystykę materiału, cele produkcyjne, warunki lokalizacji oraz obowiązujące lokalne przepisy. W celu omówienia projektu, odwiedź www.pyrolysis-machine.com.
Zastrzeżenie
Wszystkie moce przerobowe opisane w tym artykule są wartościami projektowymi; rzeczywista wydajność zależy od rodzaju i stanu surowca, praktyk operacyjnych oraz warunków na miejscu. Wydajność produktu i jego właściwości różnią się w zależności od surowca i warunków procesu i powinny zostać potwierdzone przez testowanie rzeczywiście przetwarzanego surowca. Wydajność energetyczna i emisje zależą od zainstalowanych systemów pomocniczych i faktycznej eksploatacji, a projekt końcowy musi być zgodny z obowiązującymi lokalnymi przepisami.
Uwaga archiwalna: To retrospektywne opracowanie opiera się na zapisach projektowych Jinpeng oraz fotografiach z okresu pierwotnej dostawy i uruchomienia. Opisuje udokumentowaną konfigurację projektu i nie stanowi weryfikacji obecnego stanu operacyjnego zakładu.