Untertitel: Eine zehn-Einheiten,120TPD-Design-Kapazitäts-Chargen-Pyrolyseanlage in Chifeng, Innere Mongolei, organisiert rund um phasierte Chargen-Planung, gemeinsame Versorgungsanlagen, rotierende Feststoffentladung und eine Besetzungsstruktur, die für zyklische statt konstante Aufmerksamkeit ausgelegt ist.
Projektdetails
- Projektstandort
- Chifeng, Innere Mongolei, China
- Konfiguration
- 10 × XY-8-P/PB Chargen-Typ horizontale drehbare Pyrolyseeinheiten
- Kombinierte Nennkapazität
- 120 TPD (10 × 12 TPD pro Einheit Konstruktionskapazität, Chargen)
- Rohstoffe
- Altreifen
- Projektjahr
- 2018
- Ursprünglicher Projektstatus
- Geliefert und in Betrieb genommen im 2018
- Aktueller Betriebsstatus
- Nicht unabhängig überprüft
- Lieferant
- Shangqiu Jinpeng Industrial Co., Ltd.
Eröffnung
Zehn Chargenreaktoren ändern, was das Wort „Charge“ auf einer Website bedeutet. Eine Einheit folgt ungefähr einer24-Stunden-Zyklus von Beladung, Erhitzung, Pyrolyse, Kühlung und Entladung, und eine einzelne Anlage ist ein einfacher Ablauf. Zehn Einheiten bei 12TPD-Designkapazität jeweils - eine kombinierte Designkapazität von120TPD - stellen ein anderes Problem dar. In diesem Maßstab muss der Chargenzyklus so orchestriert werden, dass zehn Reaktoren die Versorgungsanlagen eines Standorts, eine Materialhandhabungsfunktion und eine Besatzung teilen, die nicht einfach zehnmal so groß sein kann wie die Besatzung einer einzelnen Anlage. Die interessante Frage dabei ist2018Das Chifeng-Archivprojekt ist daher sowohl organisatorisch als auch technisch: wie eine große Chargenanlage phasenweise betrieben wird, wie ihre Versorgungsanlagen geteilt werden, wie die Feststoffentladung rotiert wird und wie die Arbeit über zehn Linien strukturiert ist, sodass eine vergrößerte Kapazität Arbeit und Infrastruktur nicht proportional vervielfacht.
Projekt Hintergrund & Konfigurationslogik
Die dokumentierte Konfiguration ist zehn12TPD Chargen-Pyrolyseeinheiten geliefert und in Betrieb genommen in2018in Chifeng, Innere Mongolei, Verarbeitung von Altreifen. Die Wahl von zehn Chargeneinheiten statt einer kontinuierlichen Anlage spiegelt den Rohstoff und die Produktionslogik des Standorts wider. Chargenanlagen nehmen ganze oder geschnittene Reifen direkt in den Reaktor auf, so dass die vorgelagerte Kette aus Reifensammlung und -sortierung besteht und nicht aus Gummigranulatherstellung; eine kontinuierliche Anlage vergleichbarer Größe würde eine Vorverarbeitung des Rohmaterials zu Gummigranulat erfordern. Zehn identische Einheiten bringen auch betriebliche Flexibilität: Anlagen können schrittweise in Betrieb genommen werden, und ein Wartungsstopp an einem Reaktor stoppt den Standort nicht.
In diesem Maßstab dominiert die Standortinfrastruktur das Design. Ein Standort mit zehn Einheiten konzentriert Kühlwasser, Rauchgasbehandlung, Umgang mit nicht kondensierbaren Gasen, Steuerung und Produktlagerung an einer Adresse, sodass die Konfiguration sowohl um die Versorgungsanlagen und den Zeitplan als auch um die Reaktoren selbst herum entworfen wurde. Das organisierende Prinzip besteht darin, dass zehn Einheiten als ein verwalteter Standort und nicht als zehn unabhängige Anlagen betrieben werden: Die Phasen sind gestaffelt, Versorgungsanlagen werden geteilt und für realistische Überschneidungen dimensioniert, und Handhabungsfunktionen werden über die Linien rotiert. Ein Standort in Nord-Innermongolei bringt zudem Überlegungen für die kalte Jahreszeit in das Versorgungsdesign ein, insbesondere für Kühlwasser- und Kondensationssysteme, obwohl die dokumentierte Aufzeichnung für dieses Projekt die gelieferte Konfiguration abdeckt und nicht die saisonale Betriebshistorie.
Kerntechnologie & Produktionsanalyse
Jede XY-8-P/PB-Einheit ist ein horizontaler Rotationsreaktor, indirekt beheizt, arbeitet während der Pyrolysestufe unter Mikro-Negativdruck in einer inerten Atmosphäre; langsame Rotation (in der Größenordnung von 0.4 U/min) hält das Material der beheizten Hülle ausgesetzt. Der Zyklus pro Einheit - Beladen, Vorheizen, Pyrolyse, Abkühlen, Entladen - dauert bei den Konstruktionsbedingungen ungefähr 22-24 Stunden. Auf einem Standort mit zehn Einheiten tragen fünf Aspekte der Organisation die Produktionslogik.
Phasung des Chargenzyklus
Das organisierende Prinzip der Anlage ist die Phasensteuerung: Die Startzeiten der Reaktoren sind versetzt, sodass die Prozessstufen nicht über alle zehn Linien hinweg gleichzeitig ablaufen. Zu jeder Stunde befinden sich einige Reaktoren in der Pyrolyse, einige in der Kühlung, und ein oder zwei beim Beladen oder Entladen. Die Phasensteuerung verteilt den Bedarf an Wärme, Kühlwasser und Bedieneraufmerksamkeit über den Tag, statt ihn zu konzentrieren, und sie sorgt für ein gleichmäßigeres Produktionsprofil der Anlage, als der rohe Chargen-Zyklus vermuten lassen würde. Der Zeitplan funktioniert nur, wenn Versorgungsanlagen und Handhabungskapazitäten für die sich überschneidenden Stufen ausgelegt sind, weshalb die Phasensteuerung eine Designfunktion der Anlage und kein nachträglicher Überlegungsansatz zur Planung ist.
Gemeinsame Versorgungsarchitektur
Was die zehn Einheiten zu einer Anlage macht, ist die Nutzeebene. Der Kühlwasserkreislauf ist auf die realistische Worst-Case-Überlappung der Kühlphasen ausgelegt und nicht auf zehn gleichzeitige Abkühlungen. Die Abluft der Einheiten wird zum installierten Behandlungssystem geleitet - einem Sprühturm mit Laugenwäsche und einem Adsorptionsturm zur Entschwefelung und Entstaubung - das so ausgelegt ist, dass es bei ordnungsgemäßer Betriebsweise die örtlichen Emissionsanforderungen erfüllt. Nicht kondensierbares Gas aus dem Prozess kann, wo die installierte Auslegung und die Betriebsbedingungen dies zulassen, dem Heizsystem zurückgeführt werden, was möglicherweise den externen Brennstoffbedarf des Standorts reduziert. Ein gemeinsamer Steuerungspunkt ermöglicht es den Bedienern, Gruppen von Reaktoren zu überwachen, da ein Großteil des Zyklus unbeaufsichtigte Pyrolysezeit unter Überwachung ist.
Entladerotation und Feststoffhandhabung
Jede abgeschlossene Charge liefert Pyrolyseöl sowie zwei feste Ströme: zurückgewonnenes kohlenstoffhaltiges Material und Stahldraht. Wenn alle zehn Reaktoren gleichzeitig entladen würden, würde die Feststoffhandhabung das Zehnfache an Arbeit und Lagerkapazität in einem kurzen Zeitraum erfordern. Mit phasenweise durchgeführten Zyklen erfolgen die Entladevorgänge in Intervallen, und eine einzige Materialhandhabungsfunktion kann zwischen den Linien rotieren - die entladenen Feststoffe kühlen, sie in die Lagerung transportieren und den Stahldraht zum Recycling trennen. In diesem Maßstab ist die Entladerotation ebenso sehr eine Frage der Produktionsplanung wie der Ladeplan, da das zurückgewonnene kohlenstoffhaltige Material ein festes Produkt mit eigenen Handhabungs-, Lagerungs- und Versandanforderungen ist.
Arbeitsstruktur über zehn Linien
Die XY-8-P/PB Linie ist auf eine PLC-gesteuerte Bedienung mit geringer Anwesenheit von Bedienpersonal pro Anlage ausgelegt. Über zehn Linien hinweg folgt die Besatzungsstruktur dem Zyklus: die Aufmerksamkeit wird dort konzentriert, wo Menschen tatsächlich benötigt werden - beim Laden, Zünden und Überprüfen der Aufheizung, Entladen und Handhaben des Produkts - während die Pyrolysephase weitgehend unbeaufsichtigt unter Aufsicht abläuft. Die praktische Organisation besteht daher aus einem nach Funktion gegliederten Team: Anlagenbediener, die Gruppen von Reaktoren von der gemeinsamen Steuerstelle aus betreuen, Materialhandhabungspersonal für das Laden und Entladen sowie eine Wartungsfunktion für die rotierenden Gefäße, Antriebe und Behandlungssysteme. Installationsanleitungen und Bedienerschulungen waren Teil des Lieferumfangs.
Einlass, Lagerung und Zufluss des Rohmaterials
Zehn Einheiten mit einer Auslegungskapazität von 12 TPD verbrauchen eine große, kontinuierliche Zuführung von Altreifen. Der Standort benötigt eine Reifenlagerung, die unregelmäßige Sammlungen auffängt, einen Einlassbereich, der zu den Ladezeiten des gestaffelten Zeitplans passt, und geschützte Lagerung, wenn die örtlichen Bedingungen dies erfordern. Da der Prozess ganze oder geschnittene Reifen akzeptiert, besteht die Rohstoffkette aus Sammlung, Sortierung und Größenanpassung statt aus der Produktion von Gummigranulat. Die Lager- und Einlassgestaltung ist Teil des organisatorischen Designs: Der Einlass muss den Zeitplan bedienen, nicht umgekehrt.
Foto 1
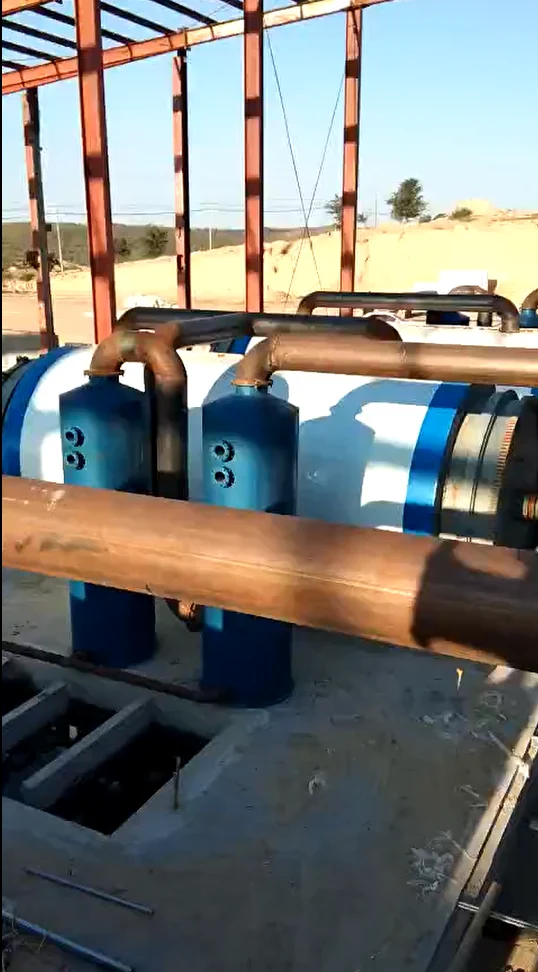
Gesamtansicht der Zehn-Reaktor-Charge-Pyrolyseanlage in Chifeng, Innere Mongolei, die die Reaktorreihen und die gemeinsame Standinfrastruktur zeigt. Foto aufgenommen während der Installation und Inbetriebnahme im 2018.
Foto 2
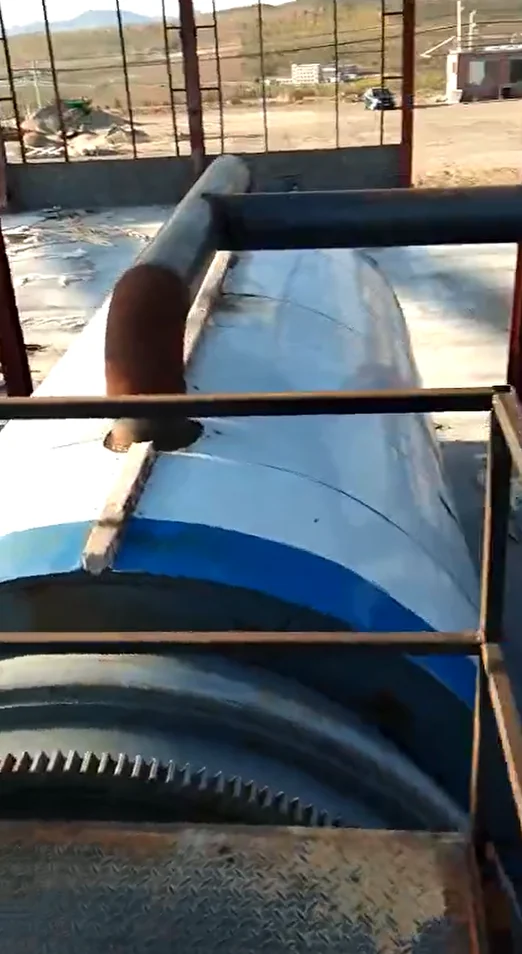
Prozessdetail einer Chargen-Pyrolyseeinheit auf dem Chifeng-Gelände, das den horizontalen Drehreaktor und seine unterstützenden Systeme zeigt. Foto aufgenommen während der Installation und Inbetriebnahme im 2018.
Projektspezifikationen
| Artikel | Projektspezifikation |
|---|---|
| Standort | Chifeng, Innere Mongolei, China |
| Projektjahr | 2018 |
| Status | Historisches Archivprojekt - geliefert und in Betrieb genommen im 2018; aktueller Betriebsstatus nicht unabhängig überprüft |
| Rohstoffe | Altreifen (ganz oder zerschnitten, chargenweise geladen) |
| System | Chargen-Pyrolyse (XY-8-P/PB horizontale Drehreaktoren; indirekte Erwärmung; Mikro-Unterdruck; Inertatmosphäre) |
| Anzahl der Einheiten | 10 |
| Kapazität pro Einheit | 12 TPD Auslegungskapazität (Charge) |
| Kombinierte Auslegungskapazität | 120 TPD (10 × 12 TPD, Charge) |
| Produktionsmodell | Phasenweise Chargenplanung über zehn Linien; gemeinsame Kühlwasser-, Gas- und Rauchgasbehandlungsanlagen; rotierender Feststoffaustrag |
| Haupt zurückgewonnene Ströme | Pyrolyseöl (Heizoil), zurückgewonnenes kohlenstoffhaltiges Material, Stahldraht; nicht kondensierbares Gas kann an das Heizungssystem zurückgeführt werden, sofern die installierte Auslegung und Betriebsbedingungen dies zulassen |
| Lieferant | Shangqiu Jinpeng Industrial Co., Ltd. |
Was das Projekt demonstriert
Dieses Archivprojekt zeigt die organisatorische Seite großer Chargenanlagen: zehn Reaktoren, die als eine verwaltete Anlage durch Phasierung, gemeinsame Versorgungseinrichtungen und Entlastungsrotation betrieben werden, mit einer Personalstruktur, die auf zyklischer Aufmerksamkeit basiert, anstatt ein vollständiges Team pro Reaktor zu haben. Für Kunden, die eine Mehrgeräteskala in Betracht ziehen, liegt der Referenzwert darin, was die Konfiguration über den Unterschied zwischen dem Besitz von zehn Reaktoren und dem Betrieb eines Zehn-Einheiten-Zeitplans zeigt. Evaluatoren sollten die Größe der gemeinsamen Versorgungseinrichtungen für gleichzeitige Prozessstufen, die Einlauf- und Feststoffspeicherkapazität, das Personalmodell und die Compliance-Verpflichtungen der Anlage beobachten - die Skalierung in der Chargenpyrolyse ist ebenso ein Planungs- und Infrastrukturproblem wie ein Geräteproblem.
Über Jinpeng
Shangqiu Jinpeng Industrial Co., Ltd. entwirft und fertigt Chargen-, halbkontinuierliche und kontinuierliche Pyrolyseanlagen, Öldestillationssysteme und unterstützende Ausrüstung für Altreifen, Kunststoffabfälle, Ölschlamm, gummibasierte Materialien und andere geeignete kohlenstoffreiche Rohstoffe. Die Projektkonfiguration wird um Materialeigenschaften, Produktionsziele, Standortbedingungen und geltende lokale Anforderungen entwickelt. Für Projektbesprechungen besuchen Sie www.pyrolysis-machine.com.
Haftungsausschluss
Dieser Artikel beschreibt ein historisches Archivprojekt und überprüft nicht den aktuellen Betriebsstatus der Anlage. Alle Kapazitäten sind Entwurfswerte; der tatsächliche Durchsatz hängt von der Qualität des Rohmaterials und den Betriebsbedingungen ab. Produkterträge und Eigenschaften - einschließlich des rückgewonnenen kohlenstoffhaltigen Materials und des Pyrolyseöls - müssen durch Tests des tatsächlichen Rohmaterials und des installierten Prozesses ermittelt werden. Energie- und Emissionsleistung hängt von den Hilfssystemen, der installierten Behandlungsanlage und dem tatsächlichen Betrieb ab, und der endgültige Entwurf muss den lokalen Vorschriften und Emissionsanforderungen entsprechen.
Archivhinweis: Diese Rückschau basiert auf den Projektunterlagen und Fotografien von Jinpeng aus der ursprünglichen Liefer- und Inbetriebnahmephase. Sie beschreibt die dokumentierte Projektkonfiguration und stellt keine Überprüfung des aktuellen Betriebszustands der Anlage dar.