Podtytuł: Dziesięciounitowa, 120 TPD projektowa pojemność miejsca do pirolizy wsadowej w Chifeng, Mongolia Wewnętrzna, zorganizowana wokół etapowego harmonogramowania wsadów, wspólnych mediów użytkowych, rotacyjnego usuwania ciał stałych i struktury załogi zbudowanej na uwagę cykliczną, a nie stałą.
Szczegóły Projektu
- Lokalizacja Projektu
- Chifeng, Mongolia Wewnętrzna, Chiny
- Konfiguracja
- 10 × XY-8-P/PB partiowe poziome obrotowe jednostki pirolizy
- Łączna Projektowana Wydajność
- 120 TPD (10 × 12 TPD projektowanej mocy jednostkowej, partia)
- Surowiec
- Zużyte opony
- Rok Projektu
- 2018
- Pierwotny Stan Projektu
- Dostarczono i oddano do eksploatacji w 2018
- Aktualny Stan Operacyjny
- Niezweryfikowany niezależnie
- Dostawca
- Shangqiu Jinpeng Industrial Co., Ltd.
Otwarcie
Dziesięć reaktorów wsadowych zmienia znaczenie słowa „wsad” w danym zakładzie. Jednostka działa według cyklu trwającego około 24 godzin obejmującego ładowanie, ogrzewanie, pirolizę, chłodzenie i opróżnianie, a pojedynczy zakład to prosty harmonogram. Dziesięć jednostek o projektowej pojemności 12 TPD każda - łączna pojemność projektowa 120 TPD - stawiają inne wyzwanie. Na taką skalę cykl wsadowy musi być tak zorganizowany, aby dziesięć reaktorów korzystało z mediów jednego zakładu, jednej funkcji obsługi materiałów i załogi, która nie może być po prostu dziesięciokrotnością wielkości załogi pojedynczego zakładu. Interesującym pytaniem w tym projekcie archiwalnym Chifengu 2018 jest zatem zarówno organizacyjne, jak i techniczne: jak fazowani jest duży zakład wsadowy, jak dzielone są jego media, jak rotacyjnie usuwane są ciała stałe i jak strukturyzowana jest praca na dziesięciu liniach, aby zwiększona skala nie powodowała proporcjonalnego wzrostu pracy i infrastruktury.
Tło projektu i logika konfiguracji
Udokumentowana konfiguracja to dziesięć 12 jednostek pirolizy porcjowej TPD dostarczonych i uruchomionych w 2018 Chifeng, w Mongolii Wewnętrznej, przetwarzających zużyte opony. Wybór dziesięciu jednostek porcjowych zamiast linii ciągłej odzwierciedla rodzaj surowca i logikę produkcji na miejscu. Zakłady porcjowe przyjmują całe lub pocięte opony ładowane bezpośrednio do reaktora, więc łańcuch przedprodukcyjny to zbieranie i sortowanie opon, a nie produkcja granulatu; zakład ciągły o porównywalnej skali wymagałby wstępnego przetwarzania surowca na granulat gumowy. Dziesięć identycznych jednostek zapewnia również elastyczność operacyjną: linie mogą być uruchamiane stopniowo, a przerwa konserwacyjna jednego reaktora nie zatrzymuje całego zakładu.
Na taką skalę, infrastruktura zakładu dominuje nad projektem. Miejsce z dziesięcioma jednostkami koncentruje wodę chłodzącą, oczyszczanie spalin, obsługę gazów niekondensujących się, kontrolę i magazynowanie produktów pod jednym adresem, więc konfiguracja została zaprojektowana wokół mediów i harmonogramu tak samo, jak wokół samych reaktorów. Zasadniczą zasadą jest to, że dziesięć jednostek działa jako jeden zarządzany zakład, a nie dziesięć niezależnych instalacji: fazy są rozłożone, media są współdzielone i wielkość ich jest dostosowana do realistycznego nakładania się, a funkcje obsługi są rotacyjne między liniami. Lokalizacja w północnej Mongolii Wewnętrznej wprowadza również względy sezonu zimowego w projektowaniu mediów, szczególnie dla systemów wody chłodzącej i kondensacyjnych, chociaż udokumentowany zapis dla tego projektu obejmuje dostarczoną konfigurację, a nie sezonową historię operacyjną.
Technologia rdzenia i analiza produkcji
Każda jednostka XY-8-P/PB jest poziomym reaktorem obrotowym, podgrzewanym pośrednio, działającym pod mikro-ujemnym ciśnieniem w atmosferze obojętnej podczas fazy pirolizy; powolny obrót (rzędu 0.4 obr./min) utrzymuje materiał w kontakcie z podgrzewaną powłoką. Cykl jednostki - załadunek, podgrzewanie, piroliza, chłodzenie, rozładunek - trwa w granicach 22-24 godzin w warunkach projektowych. W zakładzie z dziesięcioma jednostkami, pięć aspektów organizacyjnych odpowiada za logikę produkcji.
Fazowanie cyklu partii
Zasada organizacyjna zakładu opiera się na fazowaniu: rozpoczęcia pracy reaktorów są rozłożone w czasie, tak aby etapy procesu nie pokrywały się we wszystkich dziesięciu liniach. W każdej godzinie niektóre reaktory są w pyrozie, niektóre w fazie chłodzenia, a jeden lub dwa przy załadunku lub rozładunku. Faza rozkłada zapotrzebowanie na ciepło, wodę chłodzącą i uwagę operatorów w ciągu dnia zamiast je koncentrować, a także zapewnia zakładowi bardziej stabilny profil produkcji niż wynikałoby to z surowego cyklu wsadowego. Harmonogram działa tylko wtedy, gdy media użytkowe i zdolność obsługi są dostosowane do nakładających się etapów, dlatego fazowanie jest cechą projektową zakładu, a nie późniejszym dodatkiem do harmonogramu.
Wspólna architektura mediów użytkowych
To, co czyni dziesięć jednostek jedną elektrownią, to warstwa użytkowa. Obieg wody chłodzącej jest wymiarowany na realistyczny najgorszy scenariusz nakładania się faz chłodzenia, a nie na dziesięć jednoczesnych schłodzeń. Spaliny z jednostek kierowane są do zainstalowanego systemu oczyszczania - wieży natryskowej z alkalicznym scrubberem oraz wieży adsorpcyjnej do odsiarczania i odpylania - zaprojektowanego tak, aby spełniać lokalne wymagania emisji przy odpowiednich warunkach eksploatacyjnych. Gazy niekondenstowalne z procesu mogą być zwracane do systemu grzewczego, tam gdzie zainstalowany projekt i warunki eksploatacyjne na to pozwalają, co potencjalnie zmniejsza zapotrzebowanie zewnętrzne na paliwo na terenie zakładu. Wspólny punkt sterowania umożliwia operatorom nadzorowanie grup reaktorów, ponieważ znaczna część cyklu to czas nieobsługiwanej pirolizy pod nadzorem.
Rotacja wyładunku i obsługa ciał stałych
Każda zakończona partia daje olej pirolityczny oraz dwa strumienie stałe: odzyskany materiał węglowy i drut stalowy. Gdyby wszystkie dziesięć reaktorów opróżniało się jednocześnie, obsługa materiałów stałych wymagałaby dziesięciokrotnie większej liczby pracowników i miejsca składowania w krótkim czasie. Przy cyklach etapowych zdarzenia opróżniania następują w odstępach czasowych, a jedna funkcja obsługi materiałów może rotować między liniami - schładzać opróżniane ciała stałe, przenosić je do magazynu i oddzielać drut stalowy do recyklingu. Na taką skalę rotacja opróżniania jest tak samo kwestią planowania produkcji, jak harmonogram załadunku, ponieważ odzyskany materiał węglowy jest produktem stałym z własnymi wymaganiami dotyczącymi obsługi, składowania i wysyłki.
Struktura zatrudnienia w dziesięciu liniach
Linia XY-8-P/PB jest zaprojektowana w oparciu o PLC-sterowaną obsługę z niewielką obecnością operatora na każdej instalacji. W dziesięciu liniach struktura załogi podąża za cyklem: uwaga jest koncentrowana tam, gdzie ludzie są rzeczywiście potrzebni - załadunek, zapłon i kontrole wstępnego podgrzewania, rozładunek i obróbka produktów - podczas gdy faza pirolizy przebiega w dużej mierze bez nadzoru, pod kontrolą. Praktyczna organizacja polega więc na zespole uporządkowanym według funkcji: operatorzy linii obsługują grupy reaktorów z wspólnego punktu sterowania, personel zajmujący się obsługą materiałów odpowiedzialny za załadunek i rozładunek oraz funkcja utrzymania ruchu dla wirujących naczyń, napędów i systemów przetwarzania. Wskazówki dotyczące instalacji i szkolenie operatorów były częścią zakresu dostawy.
Przyjęcie, magazynowanie i przepływ wsadu
Jednostki o 12zdolności projektowej TPD zużywają duże, ciągłe ilości odpadów z opon. Miejsce wymaga magazynowania opon, które absorbuje nieregularne przyjazdy zbiórek, strefy przyjęć dopasowanej do godzin załadunku zgodnie z harmonogramem fazowym oraz chronionego magazynu tam, gdzie wymagają tego lokalne warunki. Ponieważ proces przyjmuje całe lub pocięte opony, łańcuch zaopatrzenia obejmuje zbiórkę, sortowanie i dopasowywanie wielkości zamiast produkcji granulatu. Układ magazynowania i przyjęć jest częścią projektu organizacyjnego: przyjęcia muszą zasilać harmonogram, a nie odwrotnie.
Zdjęcie 1
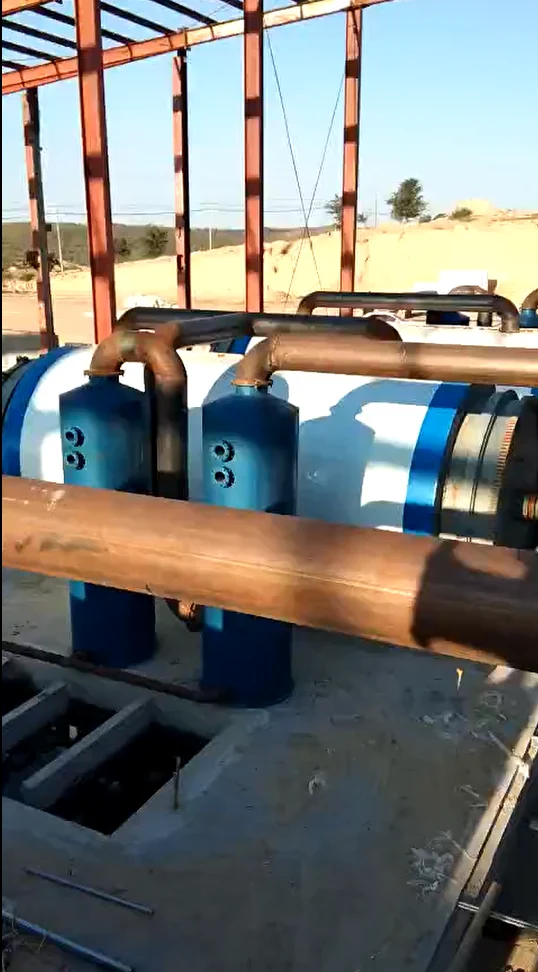
Ogólny widok placu do pirolizy porcjowej z dziesięcioma reaktorami w Chifeng, Wewnętrzne Mongolie, pokazujący rząd reaktorów i wspólną infrastrukturę placu. Zdjęcie wykonano podczas instalacji i uruchamiania w 2018.
Zdjęcie 2
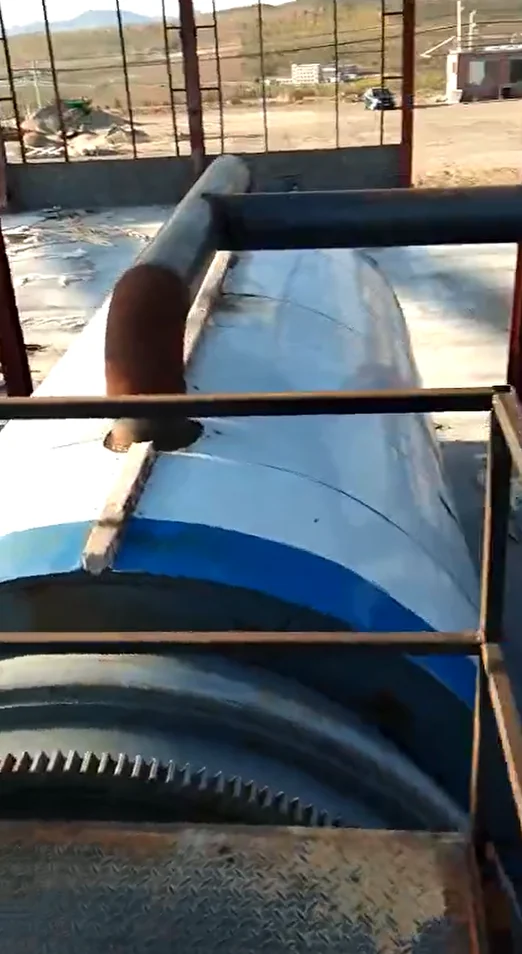
Szczegóły procesu jednostki pirolizy porcjowej na terenie w Chifeng, pokazujące poziomy reaktor obrotowy i systemy wspomagające. Zdjęcie wykonano podczas instalacji i uruchamiania w 2018.
Specyfikacja projektu
| Element | Specyfikacja projektu |
|---|---|
| Lokalizacja | Chifeng, Mongolia Wewnętrzna, Chiny |
| Rok projektu | 2018 |
| Status | Projekt archiwalny - dostarczony i uruchomiony w 2018; aktualny stan operacyjny nie został niezależnie zweryfikowany |
| Surowiec | Opony odpadowe (całe lub pocięte, ładowane partiami) |
| System | Piroliza typu porcjowego (poziome reaktory obrotowe XY-8-P/PB; ogrzewanie pośrednie; mikro-próżnia; atmosfera obojętna) |
| Liczba jednostek | 10 |
| Moc jednostki | 12 TPD projektowana wydajność (porcjowa) |
| Łączna moc projektowa | 120 TPD (10 × 12 TPD, porcjowa) |
| Model produkcji | Fazowy harmonogram porcjowy na dziesięciu liniach; wspólne instalacje do chłodzenia wodą, gazu i oczyszczania spalin; obracane usuwanie ciał stałych |
| Główne odzyskane strumienie | Olej pirolityczny (olej opałowy), odzyskany materiał węglowy, drut stalowy; gaz nie skraplający się może być zwracany do systemu grzewczego, jeśli dopuszczają to zainstalowany projekt i warunki eksploatacyjne |
| Dostawca | Shangqiu Jinpeng Industrial Co., Ltd. |
Co projekt demonstruje
Ten projekt archiwalny pokazuje stronę organizacyjną dużych zakładów działających w partiach: dziesięć reaktorów działających jako jedno zarządzane miejsce poprzez fazowanie, wspólne media i rotację rozładunku, z strukturą załogi opartą na cyklicznej uwadze, a nie jednej pełnej drużynie na reaktor. Dla klientów rozważających skalę wielounitową, wartość referencyjna leży w tym, co konfiguracja pokazuje o różnicy między posiadaniem dziesięciu reaktorów a prowadzeniem harmonogramu dziesięciu jednostek. Osoby oceniające powinny obserwować dobór wielkości wspólnych mediów dla jednoczesnych etapów procesu, pojemność przyjęcia i magazynowania osadów, model zatrudnienia oraz zobowiązania zgodności zakładu - skala w pirolizie porcjowanej jest problemem harmonogramowania i infrastruktury równie mocno jak problemem sprzętowym.
O Jinpeng
Shangqiu Jinpeng Industrial Co., Ltd. projektuje i produkuje partie, półciągłe i ciągłe zakłady pirolizy, systemy destylacji oleju oraz sprzęt wspomagający dla odpadów opon, odpadów plastikowych, szlamów olejowych, materiałów pochodzenia gumowego oraz innych odpowiednich surowców bogatych w węgiel. Konfiguracja projektu jest opracowywana w oparciu o charakterystykę materiału, cele produkcyjne, warunki lokalizacji oraz obowiązujące lokalne przepisy. W celu omówienia projektu, odwiedź www.pyrolysis-machine.com.
Zastrzeżenie
Ten artykuł opisuje historyczny projekt archiwalny i nie weryfikuje aktualnego stanu operacyjnego zakładu. Wszystkie pojemności są wartościami projektowymi; rzeczywista wydajność zależy od jakości surowca i warunków pracy. Wydajności produktów i ich właściwości - w tym odzyskanych materiałów węglowych i oleju pirolitycznego - muszą być ustalone poprzez testowanie rzeczywistego surowca i zainstalowanego procesu. Wydajność energetyczna i emisji zależy od systemów pomocniczych, zainstalowanego sprzętu do obróbki oraz rzeczywistej eksploatacji, a ostateczny projekt musi być zgodny z lokalnymi przepisami i wymaganiami emisji.
Uwaga archiwalna: To retrospektywne opracowanie opiera się na zapisach projektowych Jinpeng oraz fotografiach z okresu pierwotnej dostawy i uruchomienia. Opisuje udokumentowaną konfigurację projektu i nie stanowi weryfikacji obecnego stanu operacyjnego zakładu.