Szczegóły Projektu
- Lokalizacja Projektu
- Changde, prowincja Hunan, Chiny
- Konfiguracja
- Sześć jednostek rotacyjnych pieców pirolitycznych poziomego typu wsadowego XY-8-P (klasa reaktora Φ2800×8800, 12 TPD projektowana wydajność na jednostkę)
- Łączna Projektowana Wydajność
- 72 TPD (6 × 12 TPD)
- Surowiec
- Odpady oponowe (całe lub pocięte)
- Rok Projektu
- 2018
- Pierwotny Stan Projektu
- Dostarczone i uruchomione w 2018; udokumentowana konfiguracja sześciu jednostek wsadowych z dwoma archiwalnymi fotografiami
- Aktualny Stan Operacyjny
- Niezweryfikowany niezależnie
- Dostawca
- Shangqiu Jinpeng Industrial Co., Ltd.
Skala, która zmienia charakter operacji
Sześciounitowa roślina wsadowa nie jest powiększonym dwunitowym miejscem. Gdy liczba linii rośnie, operacja się zmienia: łączna projektowana wydajność 72 TPD ma sens tylko jako regionalny punkt zbierania i przetwarzania, przyciągający zużyte opony z obszaru większego niż pojedyncze miasto. Ta rola determinuje planowanie przyjęcia, powierzchnię magazynową, obsługę produktu i - przede wszystkim - sposób rotacji reaktorów, aby ładowanie, piroliza, chłodzenie i rozładunek nie kolidowały ze sobą. Projekt Changde w Hunan firmy 2018 pokazuje, jak koordynacja została zaprojektowana w konfiguracji.
Tło projektu i logika konfiguracji
Changde leży w północnym Hunan, na zachodnim krańcu równiny jeziora Dongting, gdzie korytarze drogowe łączą Changsha, Yiyang oraz okoliczne miasta na poziomie prefektury. W przypadku operacji odpadów na opony implikacja projektowa jest bezpośrednia: zakład z sześcioma jednostkami wymaga stałego przepływu dziesiątek ton opon dziennie - więcej niż jakakolwiek pojedyncza lokalizacja niezawodnie produkuje. Konfiguracja została więc zaprojektowana wokół regionalnego zlewni, z wieloma źródłami zaopatrzenia zasilającymi jeden punkt przetwarzania. Dolot przybywa z wielu kierunków w różnych formach, więc projekt musiał uwzględniać zmienność typu, rozmiaru i stanu opon oraz planować partie wokół tego, co faktycznie się pojawia. Sześciojednostkowa skala zapewnia bufor - w przepustowości i elastyczności w ciągłym przetwarzaniu podczas ładowania, chłodzenia lub rozładowywania poszczególnych linii.
Technologia rdzenia i analiza produkcji
konfiguracja wielkości zlewni<
Rola centrum zaczyna się od liczby urządzeń. Sześć jednostek porcjowych o 12 projektowanej wydajności TPD każda daje łącznie 72 TPD - wystarczająco dużą, aby przyjąć odpady oponowe z regionu obejmującego kilka miast, przy jednoczesnym pozostaniu typem porcjowym, co odpowiada zróżnicowanej, niesortowanej naturze strumienia regionalnego. Zakłady porcjowe przyjmują całe lub przecięte opony bezpośrednio, bez przygotowania w postaci rozdrabniania na granulki, które wymaga linia ciągła. Dla centrum przyjmującego to, co produkuje obszar zlewni, ta tolerancja jest zaletą projektową.
Różnorodność przyjmowanych surowców i obsługa materiałów wsadowych
Strumień regionalny rzadko jest jednolity. Opony pasażerskie, ciężarowe, lekkie użytkowe i rolnicze różnią się zawartością gumy, udziałem stali i konstrukcją, a różnice te przekładają się na wydajność każdej partii - niektóre typy dają więcej oleju, inne więcej stali i odzyskanych materiałów węglowych. Ponieważ mieszanka zmienia się w zależności od tygodnia i sezonu, magazynowanie i obsługa zostały zaplanowane tak, aby rozdzielić przyjęcia od harmonogramu przetwarzania: opony składowane w dużych ilościach, cięte lub sortowane w razie potrzeby, ładowane partiami. Centrum powinno być odporne na to, co dostarcza jego zlewnia, a nie zależne od jednorodnej dostawy.
Planowanie rotacji w sześciu reaktorach
Rdzeniem zakładu wsadowego z wieloma jednostkami jest harmonogram rotacji. Cykl wsadowy trwa w przybliżeniu 22-24 godzin: załadunek, podgrzewanie wstępne, faza pirolizy, chłodzenie i rozładunek. Przy sześciu reaktorach konfiguracja została zaprojektowana tak, aby te fazy były przesunięte w czasie - podczas gdy jeden reaktor jest ładowany, a inny się chłodzi, dwa lub trzy znajdują się w fazie pirolizy, a jeden jest rozładowywany. Skutki kumulują się: zapotrzebowanie na pracę rozkłada się na cały dzień (zazwyczaj jeden do dwóch operatorów na linię), zapotrzebowanie na wspólne media, takie jak woda chłodząca i gospodarka gazem, wyrównuje się, a odzyskane strumienie produkowane są w sposób ciągły, a nie w nieregularnych impulsach. W efekcie sześć jednostek działa jako jeden skoordynowany zakład, a nie sześć niezależnych maszyn.
Piroliza i Kondensacja
Każdy reaktor jest poziomym obrotowym naczyniem podgrzewanym pośrednio - ładunek nie ma kontaktu z płomieniem - pod niskim ciśnieniem w atmosferze obojętnej, beztlenowej, utrzymywanej przy mikronowym ciśnieniu ujemnym, aby ograniczyć ulotne emisje. Lotne składniki uwalniane podczas fazy pirolizy przechodzą do systemu kondensacji, gdzie skroplona frakcja odzyskiwana jest jako olej pirolityczny. To nie jest olej napędowy: uzyskanie paliwa o jakości oleju napędowego wymaga dalszej destylacji, rafinacji i testów certyfikacyjnych. Niekondensująca się frakcja - gaz niekondensowalny - może być zwrocona do systemu grzewczego tam, gdzie projekt i warunki eksploatacyjne na to pozwalają, zmniejszając zapotrzebowanie na paliwo zewnętrzne.
Odzyskane strumienie i obsługa ciał stałych
Trzy strumienie materiałowe towarzyszą olejowi. Stały pozostały produkt to odzyskany materiał węglowy - bogaty w węgiel stały, który nie jest komercyjną sadzą bez dalszej głębokiej obróbki i testów. Drut stalowy oddziela się od ładunku i jest usuwany jako czysty strumień metaliczny. Każda partia kończy się oknem wypustowym, a harmonogram obrotu rozdziela te okna tak, aby obsługa ciał stałych, przesiewanie i magazynowanie produktów były stałymi czynnościami, a nie okazjonalnymi szczytami. Magazynowanie oleju i składowanie materiału węglowego zostały zaprojektowane tak, aby pomieścić wyjście między dystrybucjami - naturalne rozwiązanie dla centrum, które wysyła produkty na zewnątrz w dużych ilościach.
Oczyszczanie emisji
Spaliny z systemu grzewczego przechodzą przez zainstalowany ciąg oczyszczający - wieżę natryskową do neutralizacji alkalicznej, a następnie wieżę adsorpcyjną do odsiarczania i odpylania - a zakład jest zaprojektowany tak, aby spełniał obowiązujące lokalne wymagania dotyczące emisji. W konfiguracji wielounitowej system oczyszczania nie jest peryferyjny: liczba reaktorów określa wydajność, ale system oczyszczania i układ terenu definiują, gdzie taki węzeł może zostać usytuowany. Rzeczywiste parametry emisji zależą od eksploatacji, konserwacji oraz obowiązujących wymagań na miejscu.
Zdjęcie 1 - Widok ogólny zakładu
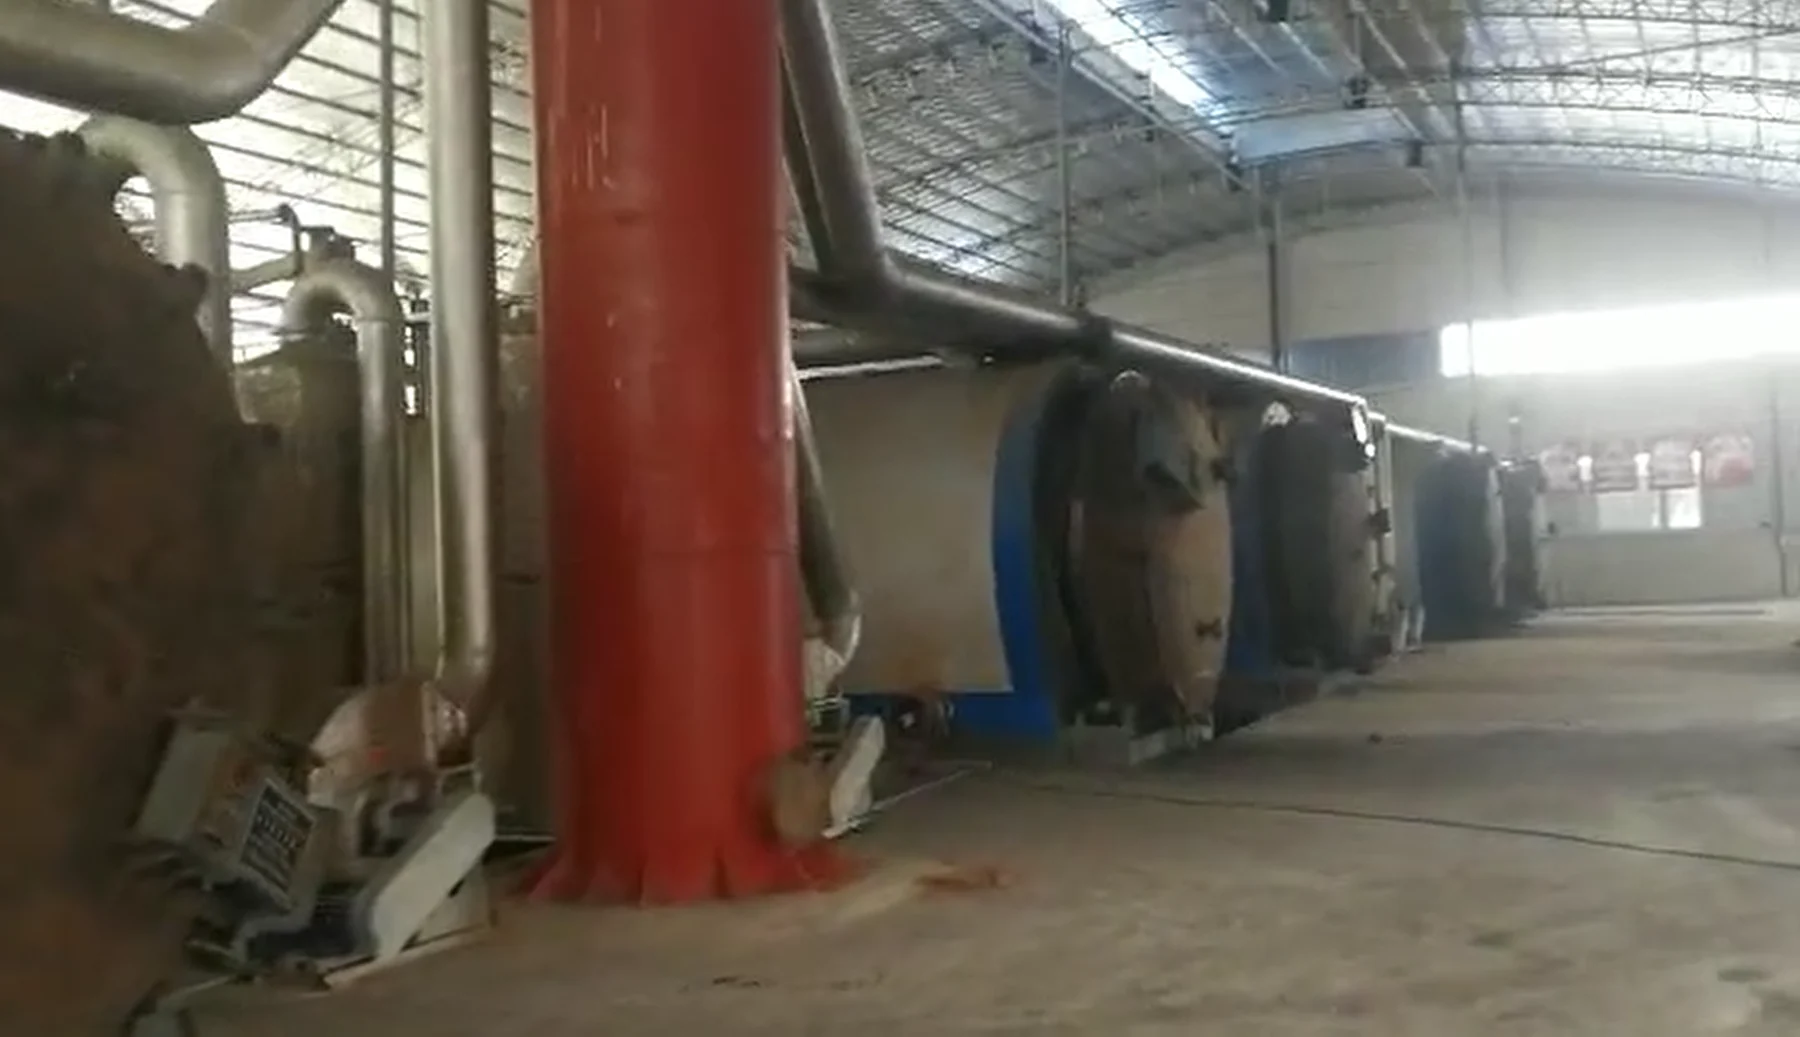
Widok ogólny sześciounitowego zakładu pirolizy wsadowej w Changde, Hunan (2018), przedstawiający rozmieszczenie linii reaktorów oraz powierzchnię zajmowaną przez regionalny węzeł przetwórczy. Zdjęcie wykonano podczas instalacji i uruchamiania w 2018.
Zdjęcie 2 - Szczegóły procesu
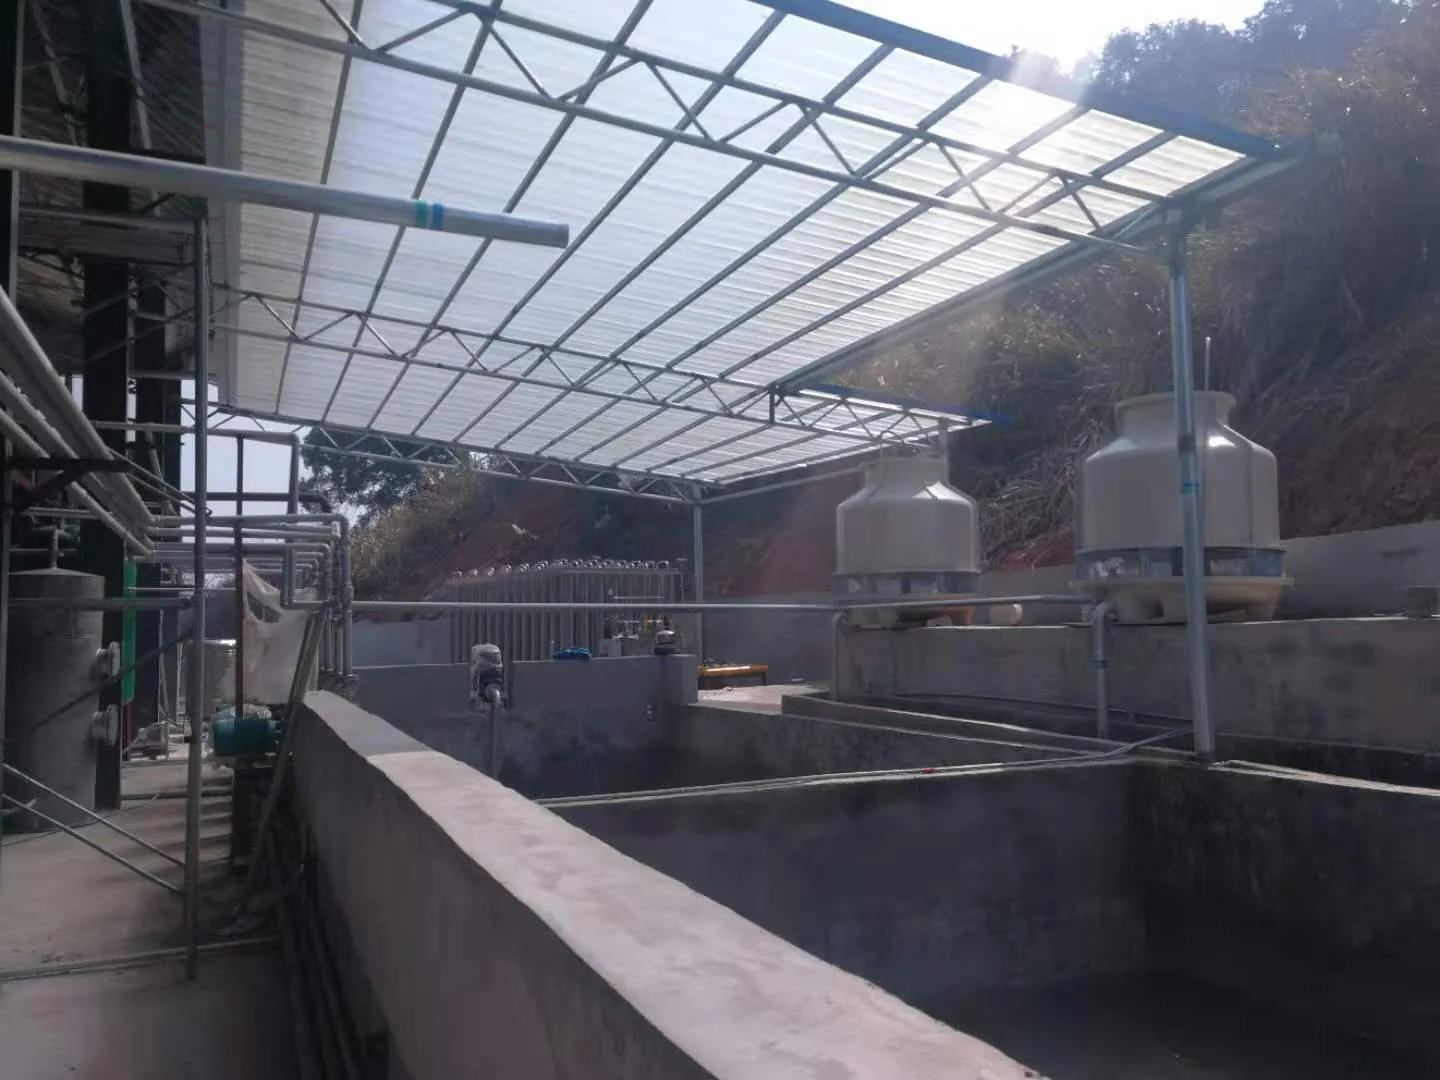
Szczegóły procesu w zakładzie w Changde, Hunan (2018): strona załadunku linii reaktorów wsadowych, pokazująca rozmieszczenie jednostek obrotowych podczas instalacji i uruchamiania. Zdjęcie wykonano podczas instalacji i uruchamiania w 2018.
Specyfikacja projektu
| Element | Specyfikacja projektu |
|---|---|
| Lokalizacja | Changde, prowincja Hunan, Chiny |
| Rok projektu | 2018 |
| Status | Dostarczono i uruchomiono w 2018 (archiwalne dane) |
| Surowiec | Odpady oponowe (całe lub pocięte) |
| System | XY-8-P wsadowa, pozioma, obrotowa instalacja pirolizy |
| Liczba jednostek | 6 |
| Moc jednostki | 12Wydajność projektowa TPD |
| Łączna moc projektowa | 72 TPD |
| Model produkcji | Praca wsadowa z przesuniętą rotacją wieloliniową |
| Główne odzyskane strumienie | Olej pirolityczny (olej opałowy), odzyskany materiał węglowy, drut stalowy; gazy niekondensowalne zwracane do systemu grzewczego tam, gdzie umożliwiają to zaprojektowane warunki i warunki eksploatacyjne |
| Dostawca | Shangqiu Jinpeng Industrial Co., Ltd. |
Co projekt demonstruje
Projekt ten demonstruje regionalną formę wsadowej pirolizy: sześć jednostek działa jako jeden skoordynowany punkt przetwarzania, a nie sześć niezależnych maszyn. Dla klientów oceniających skalę wielojednostkową, wartość odniesienia jest trzykrotna. Przyjęcie surowca: projektowana wydajność 72 TPD ma sens tylko przy rzeczywistym zasięgu i zorganizowanym przepływie przychodzącym - pojemności magazynowania, sortowania i cięcia muszą być planowane od samego początku. Harmonogram: planowanie rotacji w sześciu reaktorach przekształca zainstalowaną moc w rzeczywisty przepływ i zasługuje na tyle uwagi co samo wyposażenie. Produkcja: olej, odzyskany materiał węglowy i drut stalowy są wytwarzane w dużych ilościach, więc logistyka dystrybucji i magazynowania musi być planowana równolegle do procesu. Oceny powinny sprawdzić, czy przewidywana dostawa surowców odpowiada skali oraz czy na miejscu jest przestrzeń i personel do obsługi rotacji i rytmu wsadowego sześciu jednostek.
O Jinpeng
Shangqiu Jinpeng Industrial Co., Ltd. projektuje i produkuje partie, półciągłe i ciągłe zakłady pirolizy, systemy destylacji oleju oraz sprzęt wspomagający dla odpadów opon, odpadów plastikowych, szlamów olejowych, materiałów pochodzenia gumowego oraz innych odpowiednich surowców bogatych w węgiel. Konfiguracja projektu jest opracowywana w oparciu o charakterystykę materiału, cele produkcyjne, warunki lokalizacji oraz obowiązujące lokalne przepisy. W celu omówienia projektu, odwiedź www.pyrolysis-machine.com.
Zastrzeżenie
Niniejszy artykuł opisuje udokumentowaną konfigurację projektu na etapie dostawy i uruchomienia. Wartości przepustowości są wartościami projektowymi: rzeczywista wydajność zależy od cech wsadu i warunków eksploatacji. Wydajność i właściwości produktów różnią się w zależności od wsadu i wymagają testów specyficznych dla danego miejsca. Wydajność energetyczna i emisji zależy od zainstalowanych systemów pomocniczych, praktyk operacyjnych i utrzymania, a ostateczny projekt musi być zgodny z przepisami i wymaganiami obowiązującymi w miejscu instalacji.
Uwaga archiwalna: To retrospektywne opracowanie opiera się na zapisach projektowych Jinpeng oraz fotografiach z okresu pierwotnej dostawy i uruchomienia. Opisuje udokumentowaną konfigurację projektu i nie stanowi weryfikacji obecnego stanu operacyjnego zakładu.