عند وجود أربعة أو ستة مفاعلات، يبقى مصنع تحلل الإطارات قطعة معدات. عند تسعة، يتحول إلى عملية لوجستية.
هذا هو أبرز ما يجب فهمه عن مشروع ليوان. في 2025، قامت شركة شانغتشو Jinpeng Industrial Co., Ltd. بتوريد تسع مجموعات من مفاعلات تحويل الإطارات البطئية النوعية بسعة 15 طن في اليوم لمشغل في مقاطعة أنهوي، مما منح الموقع قدرة تصميمية على معالجة 135 طن من الإطارات التالفة يوميًا. المفاعلات نفسها هي نفس وحدات الدفعات المثبتة بسعة 15 طن في اليوم التي تبنيها جينبنغ لكل مشروع بهذا الحجم. ما يتغير في تسعة خطوط هو كل شيء حولها.
أوضح طريقة لشرح مصنع بهذا الحجم هي متابعة المواد - من وصول الإطارات عند البوابة وحتى خروج المنتجات منها.
1. ساحة الاستقبال
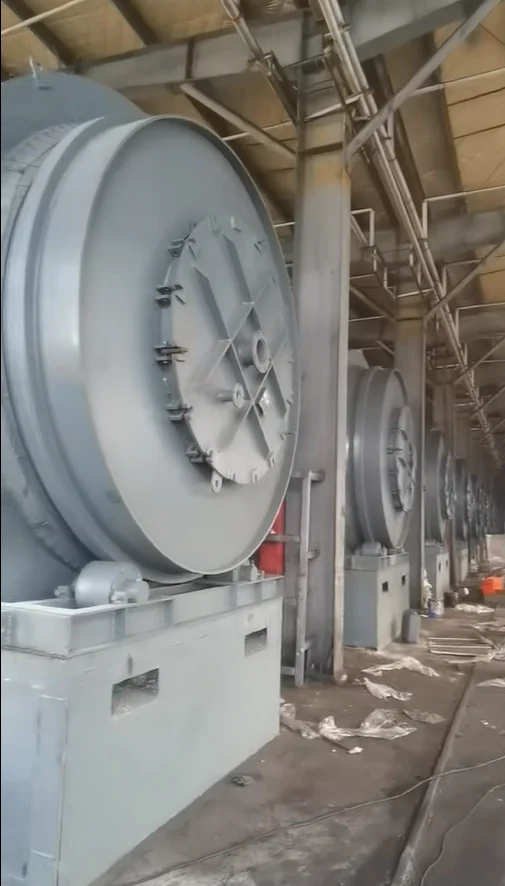
يستهلك مصنع بقدرة 135 طناً يومياً تقريباً 4,000 أطنان من الإطارات التالفة شهرياً. يجب أن تصل هذه الكمية وتُوزن وتُخزن في مكان ما قبل أن تصل إلى المفاعل.
هنا يقدر معظم المشغلين الجدد مساحة أقل من المطلوبة فعلياً. الإطارات التالفة كبيرة الحجم ومن الصعب تكديسها، وتصل التسليمات على دفعات غير منتظمة بدلاً من تدفق مستمر. الموقع الذي يدير تسعة خطوط يحتاج إلى مساحة تخزين كافية للحفاظ على تغذية كل مفاعل خلال أسبوع جمع بطيء - دون أن تتحول الساحة إلى مخزون عشوائي يخلق خطر الحريق ويجذب انتباه الجهات التنظيمية.
تم تخطيط تصميم ليوآن بحيث تكون المراحل التمهيدية للتسليم وتغذية المفاعل مناطق منفصلة، حتى لا تتوقف التسليمات عن تسلسل التحميل.
2. قاعة المفاعلات
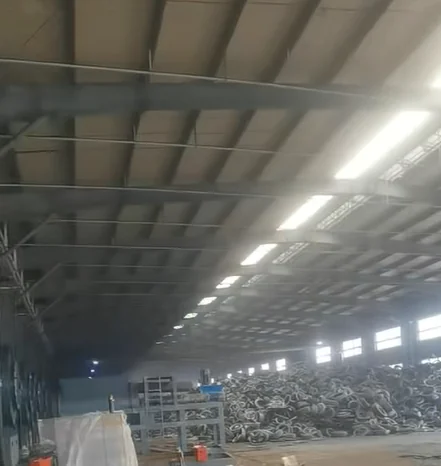
تتقع تسعة مفاعلات دفعة على صف واحد، كل منها يعمل بدورته الخاصة: التحميل، الإغلاق، التسخين، الانتظار، التبريد، التفريغ.
الهندسة داخل كل وحدة متسقة عبر منصة الدفعات 15TPD لشركة Jinpeng - جسم مفاعل أفقي مع باب إحكام معزز، وعزل متعدد الطبقات للحفاظ على الاستقرار الحراري خلال الدورة، والتغذية والتفريغ الآلي لتقليل وقت التحول، وقفل أمان مستقل وتخفيف الضغط في كل وعاء.
ما يجعل الخطوط التسعة تعمل هو التتابع. إذا تم تحميل وتسخين التسعة جميعًا معًا، فإن المصنع سيتأرجح بعنف بين ذروة إنتاج الزيت والغاز والركود التام. موزعة عبر اليوم، يقوم المفاعلات بالتسليم إلى بعضها البعض - واحد يفريغ بينما الآخر عند درجة حرارة التحلل الكامل والثالث في مرحلة التحميل. النتيجة هي ملف إنتاج يشبه التدفق المستمر من معدات الدفعة.
انضباط التتابع هذا هو الفرق التشغيلي الأكبر بين مصنع من أربعة خطوط ومصنع من تسعة خطوط.
3. التكثيف واسترداد الغاز
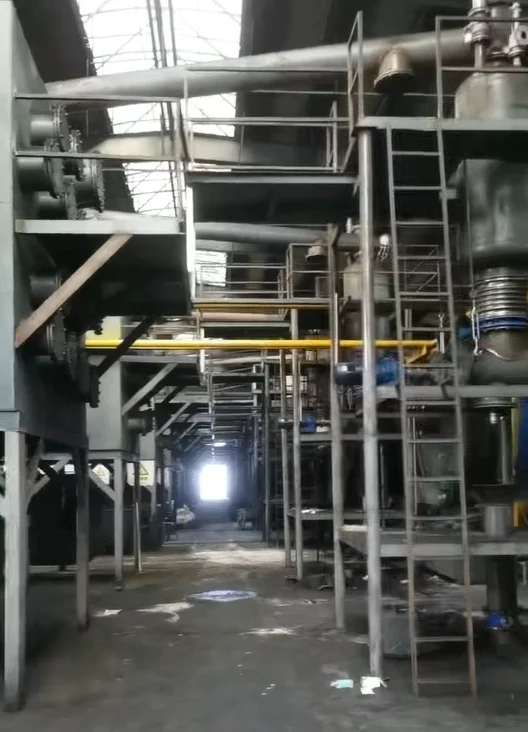
يتم جمع الزيت والغاز من جميع المفاعلات التسعة من خلال شبكة أنابيب مشتركة وتوجيهها إلى نظام التكثيف، حيث يتم استرداد وتخزين زيت الوقود.
الغاز الذي لا يتكاثف لا يُفرّغ - بل يعاد تدويره إلى نظام التسخين. عند تسعة خطوط، يكون لهذا الأمر أهمية أكبر مقارنة بأربعة خطوط. حجم الغاز المستعاد من منشأة بهذا الحجم يمكن أن يحل محل حصة ذات معنى من وقود التسخين المشتراة، مما يقلل بشكل مباشر تكلفة التشغيل لكل طن. الحجم الكبير يحسن من جدوى اقتصادية لإعادة تدوير الغاز، وليس فقط من أرقام الإنتاج.
نظام معالجة غاز المداخن مُهيأ وفق المعايير البيئية الصينية السارية في التفريغ - وهو مطلب لا تفاوض فيه لمنشأة بهذا المستوى من الرؤية في بيئة صناعية محلية.
4. ساحة المنتج
تخرج أربعة مسارات إنتاج من المصنع، ولكل منها منطق التعامل الخاص به.
الزيت الوقودي يذهب إلى خزانات التخزين ويخرج عبر صهاريج النقل - وهو أكبر خط إيرادات، والذي يحدد سعة التخزين التي يحتاجها الموقع. يتم تفريغ الكربون الأسود بعد كل دورة، وجمعه، ونقله إلى التخزين في أكياس أو بشكل كميات كبيرة. يتم استرداد أسلاك الصلب نظيفة من المفاعلات وبيعها مباشرة لمشتري الخردة، دون الحاجة لأي معالجة. الغاز القابل للاشتعال، كما هو موصوف، لا يغادر المصنع أبدًا.
في 135 طن/اليوم، تولد جميع التدفقات الأربعة حجمًا بمعدل يجعل اتفاقيات الشراء المسبق أكثر أهمية من اختيار المعدات. يمكن لمصنع بهذا الحجم أن يملأ مخزونه خلال أيام قليلة. المشغلون الذين يرتبون المشترين قبل التشغيل يتجنبون المشكلة الكلاسيكية للمصنع العامل بالكامل الذي يجب تقليص إنتاجه لأن ساحة منتجاته ممتلئة.
| الموقع | ليوآن، مقاطعة أنهوي، الصين |
|---|---|
| وحدات | 9 مجموعات |
| القدرة لكل وحدة | 15 طن/اليوم |
| الإجمالي السعة | 135 طن/اليوم |
| نوع المفاعل | الدفعة |
| المواد الخام | إطارات النفايات |
| المنتجات | زيت الوقود، الكربون الأسود، سلك الصلب، الغاز القابل للاشتعال |
| السنة | 2025 |
ما تعلِّمه تسعة خطوط
تقوم شركة جينبنج ببناء مفاعلات دفعة عند 10 طن/اليوم و 15 طن/اليوم، وأنظمة مستمرة عند 30 طن/اليوم و 50 طن/اليوم. يتم غالبًا تأطير الاختيار بينهما كسؤال تقني. تشير ليوآن إلى أنه أقرب إلى سؤال لوجستي.
تسعة 15توفر خطوط الدفع الدفعي لتسع وحدات معالجة يوميًا للمشغل تحكمًا دقيقًا: يتم إضافة السعة بزيادات محددة، ويتم امتصاص الصيانة دون إيقاف الإنتاج، ويتم ضبط تسلسل الدورة وفقًا لما يقدمه شبكة التجميع في الواقع خلال ذلك الأسبوع. والمقابل هو أن المشغل يجب أن يدير عملية جدولة حقيقية بدلاً من مجرد تشغيل المعدات.
لأي شخص يقيم مصنعًا فوق 100TPD، توضح حالة ليوآن النقطة بوضوح. المفاعلات هي الجزء البسيط. مساحة الفناء، والتحضير، وتسلسل الدورة، وصرف المنتج هي التي تحدد ما إذا كانت الطاقة التركيبية تتحقق بالفعل.
شانغكيوJinpeng Industrial Co., Ltd.تصنع مصانع التحلل الحراري الدفعية وشبه المستمرة والمستمرة لإطارات النفايات، واللدائن البلاستيكية المستعملة، ومسحوق المطاط، وإعادة تدوير النفايات الصلبة البلدية. لمناقشة مشروع في منطقتك، قم بزيارة www.التحلل الحراري-machine.com أو تواصل مع فريقنا.
تنويه: جميع المحتويات في هذا المستند تم إنشاؤها بناءً على معايير وخبرة مشروع شانغكيو العامةJinpeng Industrial Co., Ltd.، وتُقدَّم لأغراض المرجع التكنولوجي والمشروع فقط. تعتمد معدل الإنتاج الفعلي، واستهلاك الطاقة، وجودة المنتج على ظروف التشغيل الحقيقية. لمزيد من المعلومات، يرجى زيارة موقعنا الرسمي: www.التحلل الحراري-machine.com